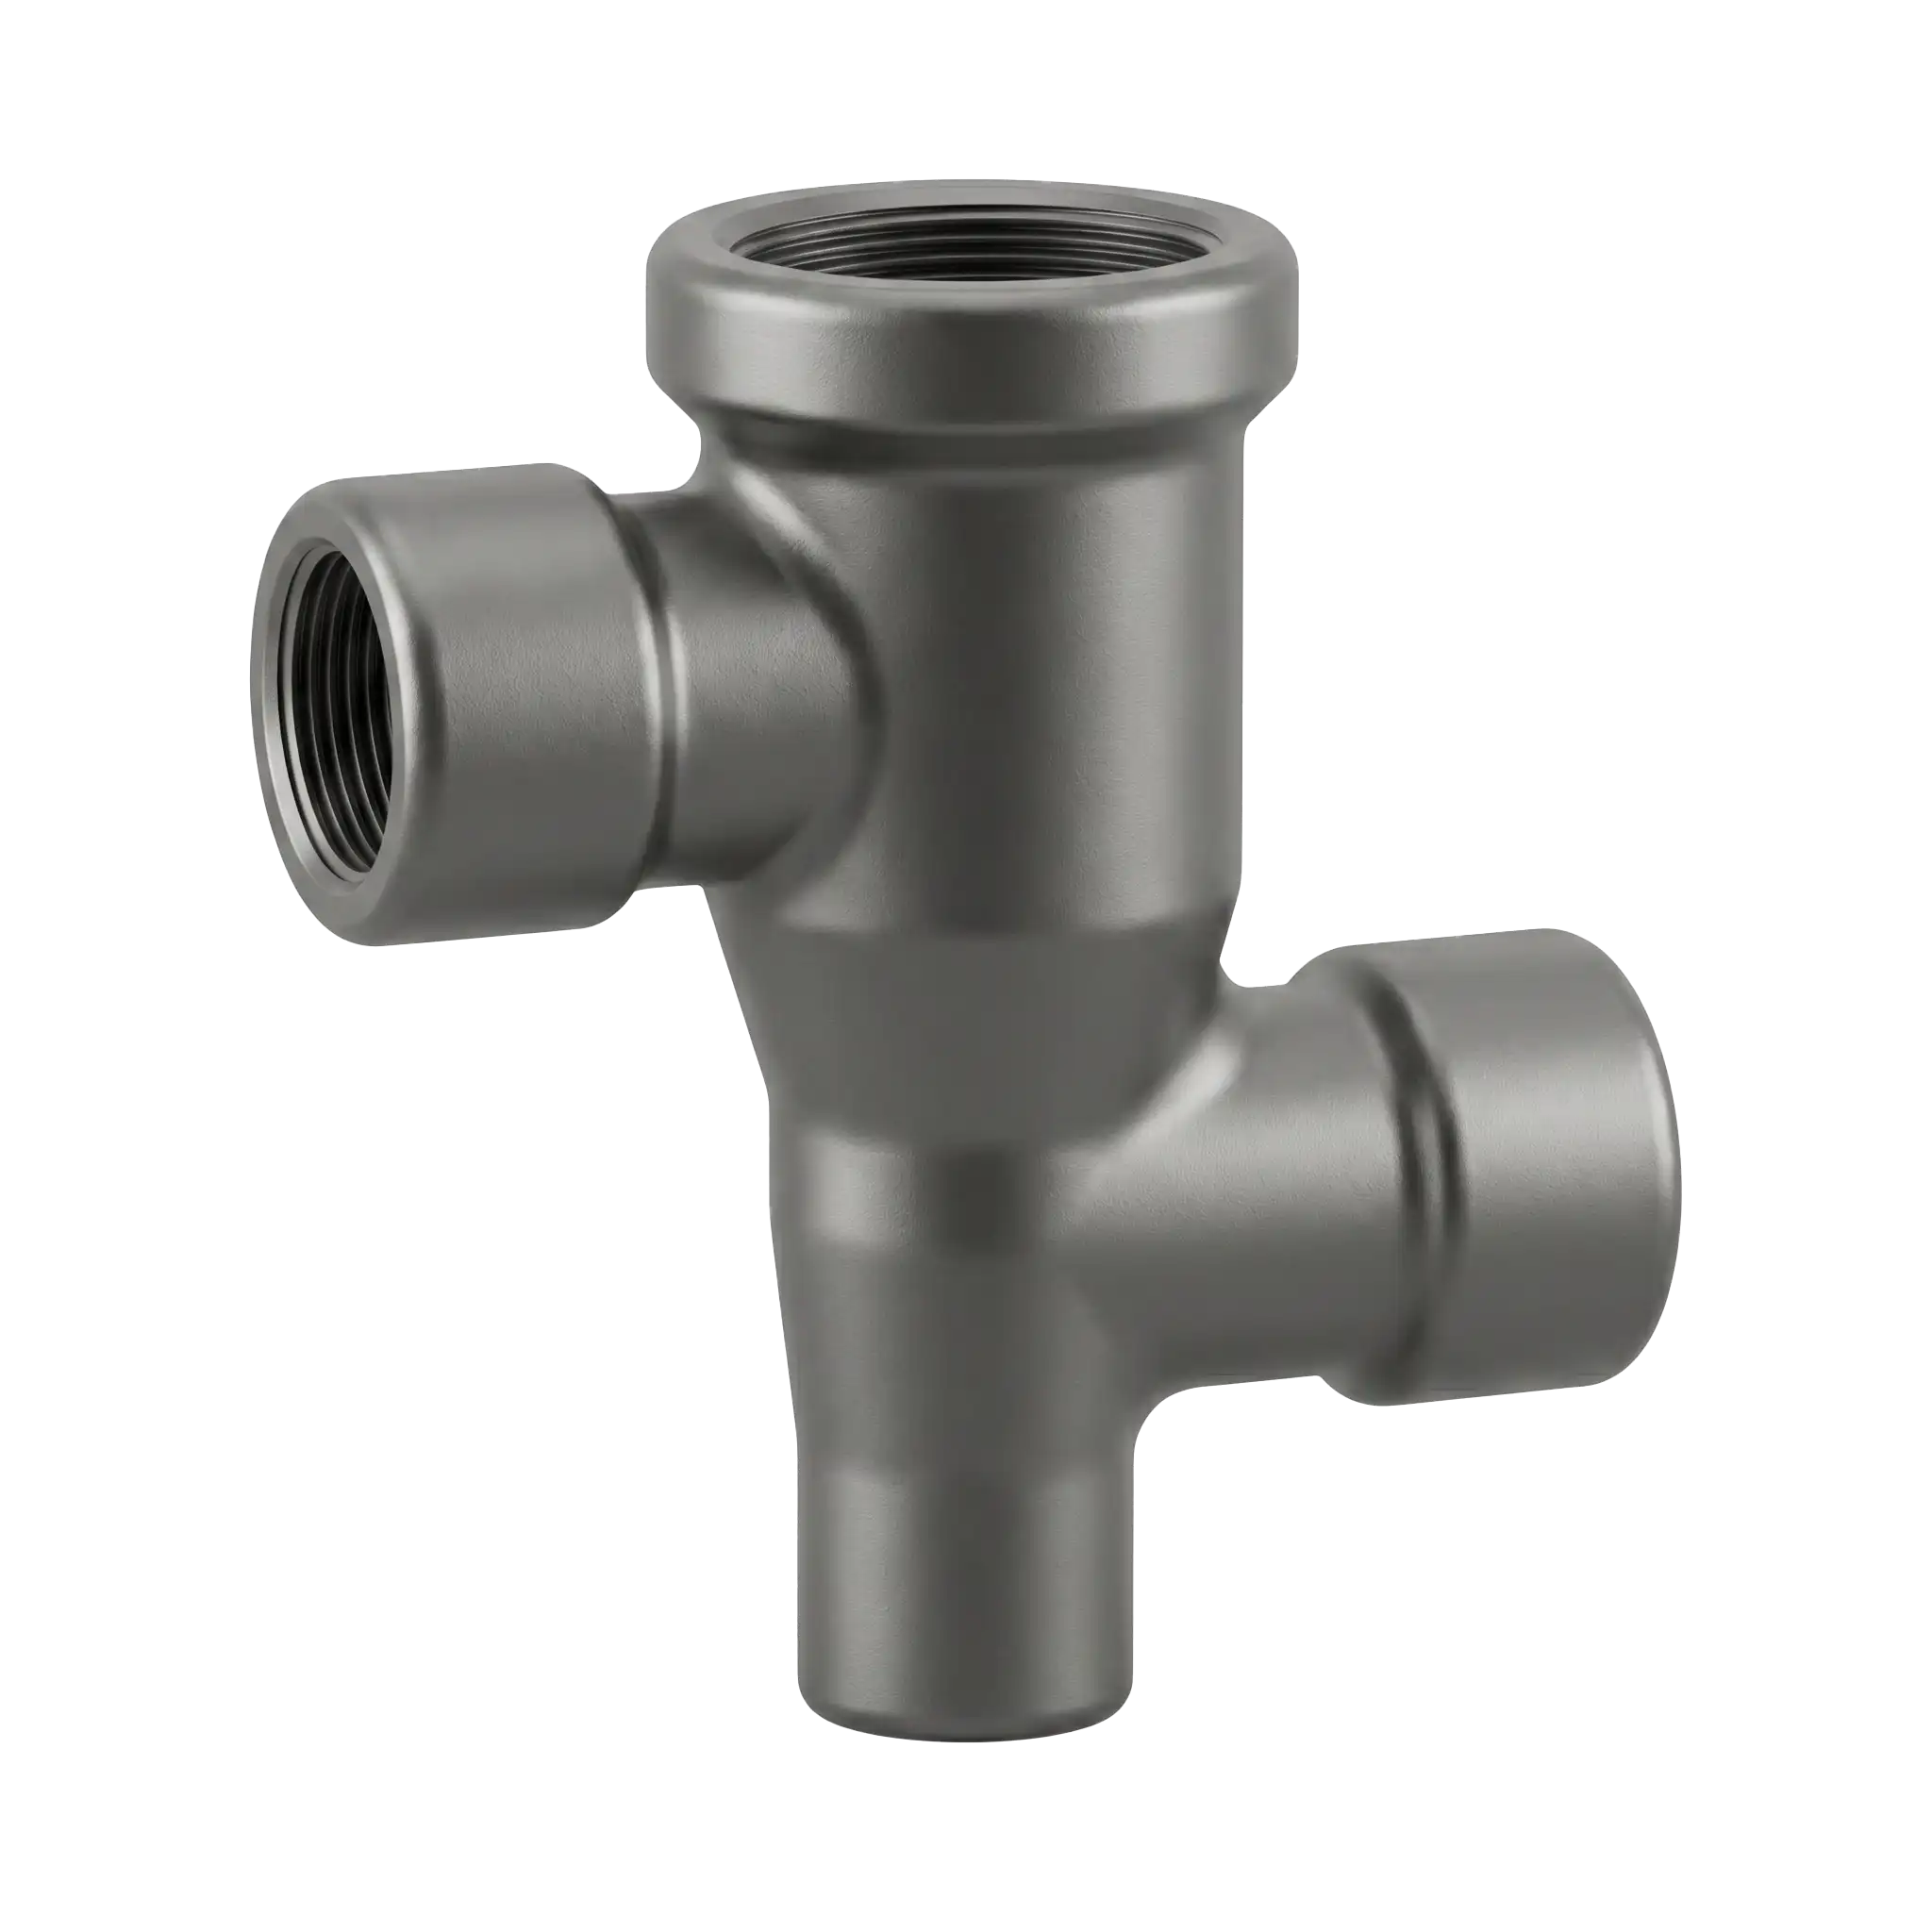
Корпус клапана

Принимаем заказы на корпус клапана для АЭС: жаропрочная сталь, сейсмостойкость, коррозионная стойкость. Контроль микроструктуры и твёрдости.
Подробнее

Ознакомиться с продукцией можете в нашем каталоге

Принимаем заказы на корпус клапана для АЭС: жаропрочная сталь, сейсмостойкость, коррозионная стойкость. Контроль микроструктуры и твёрдости.
Особенности изготовления

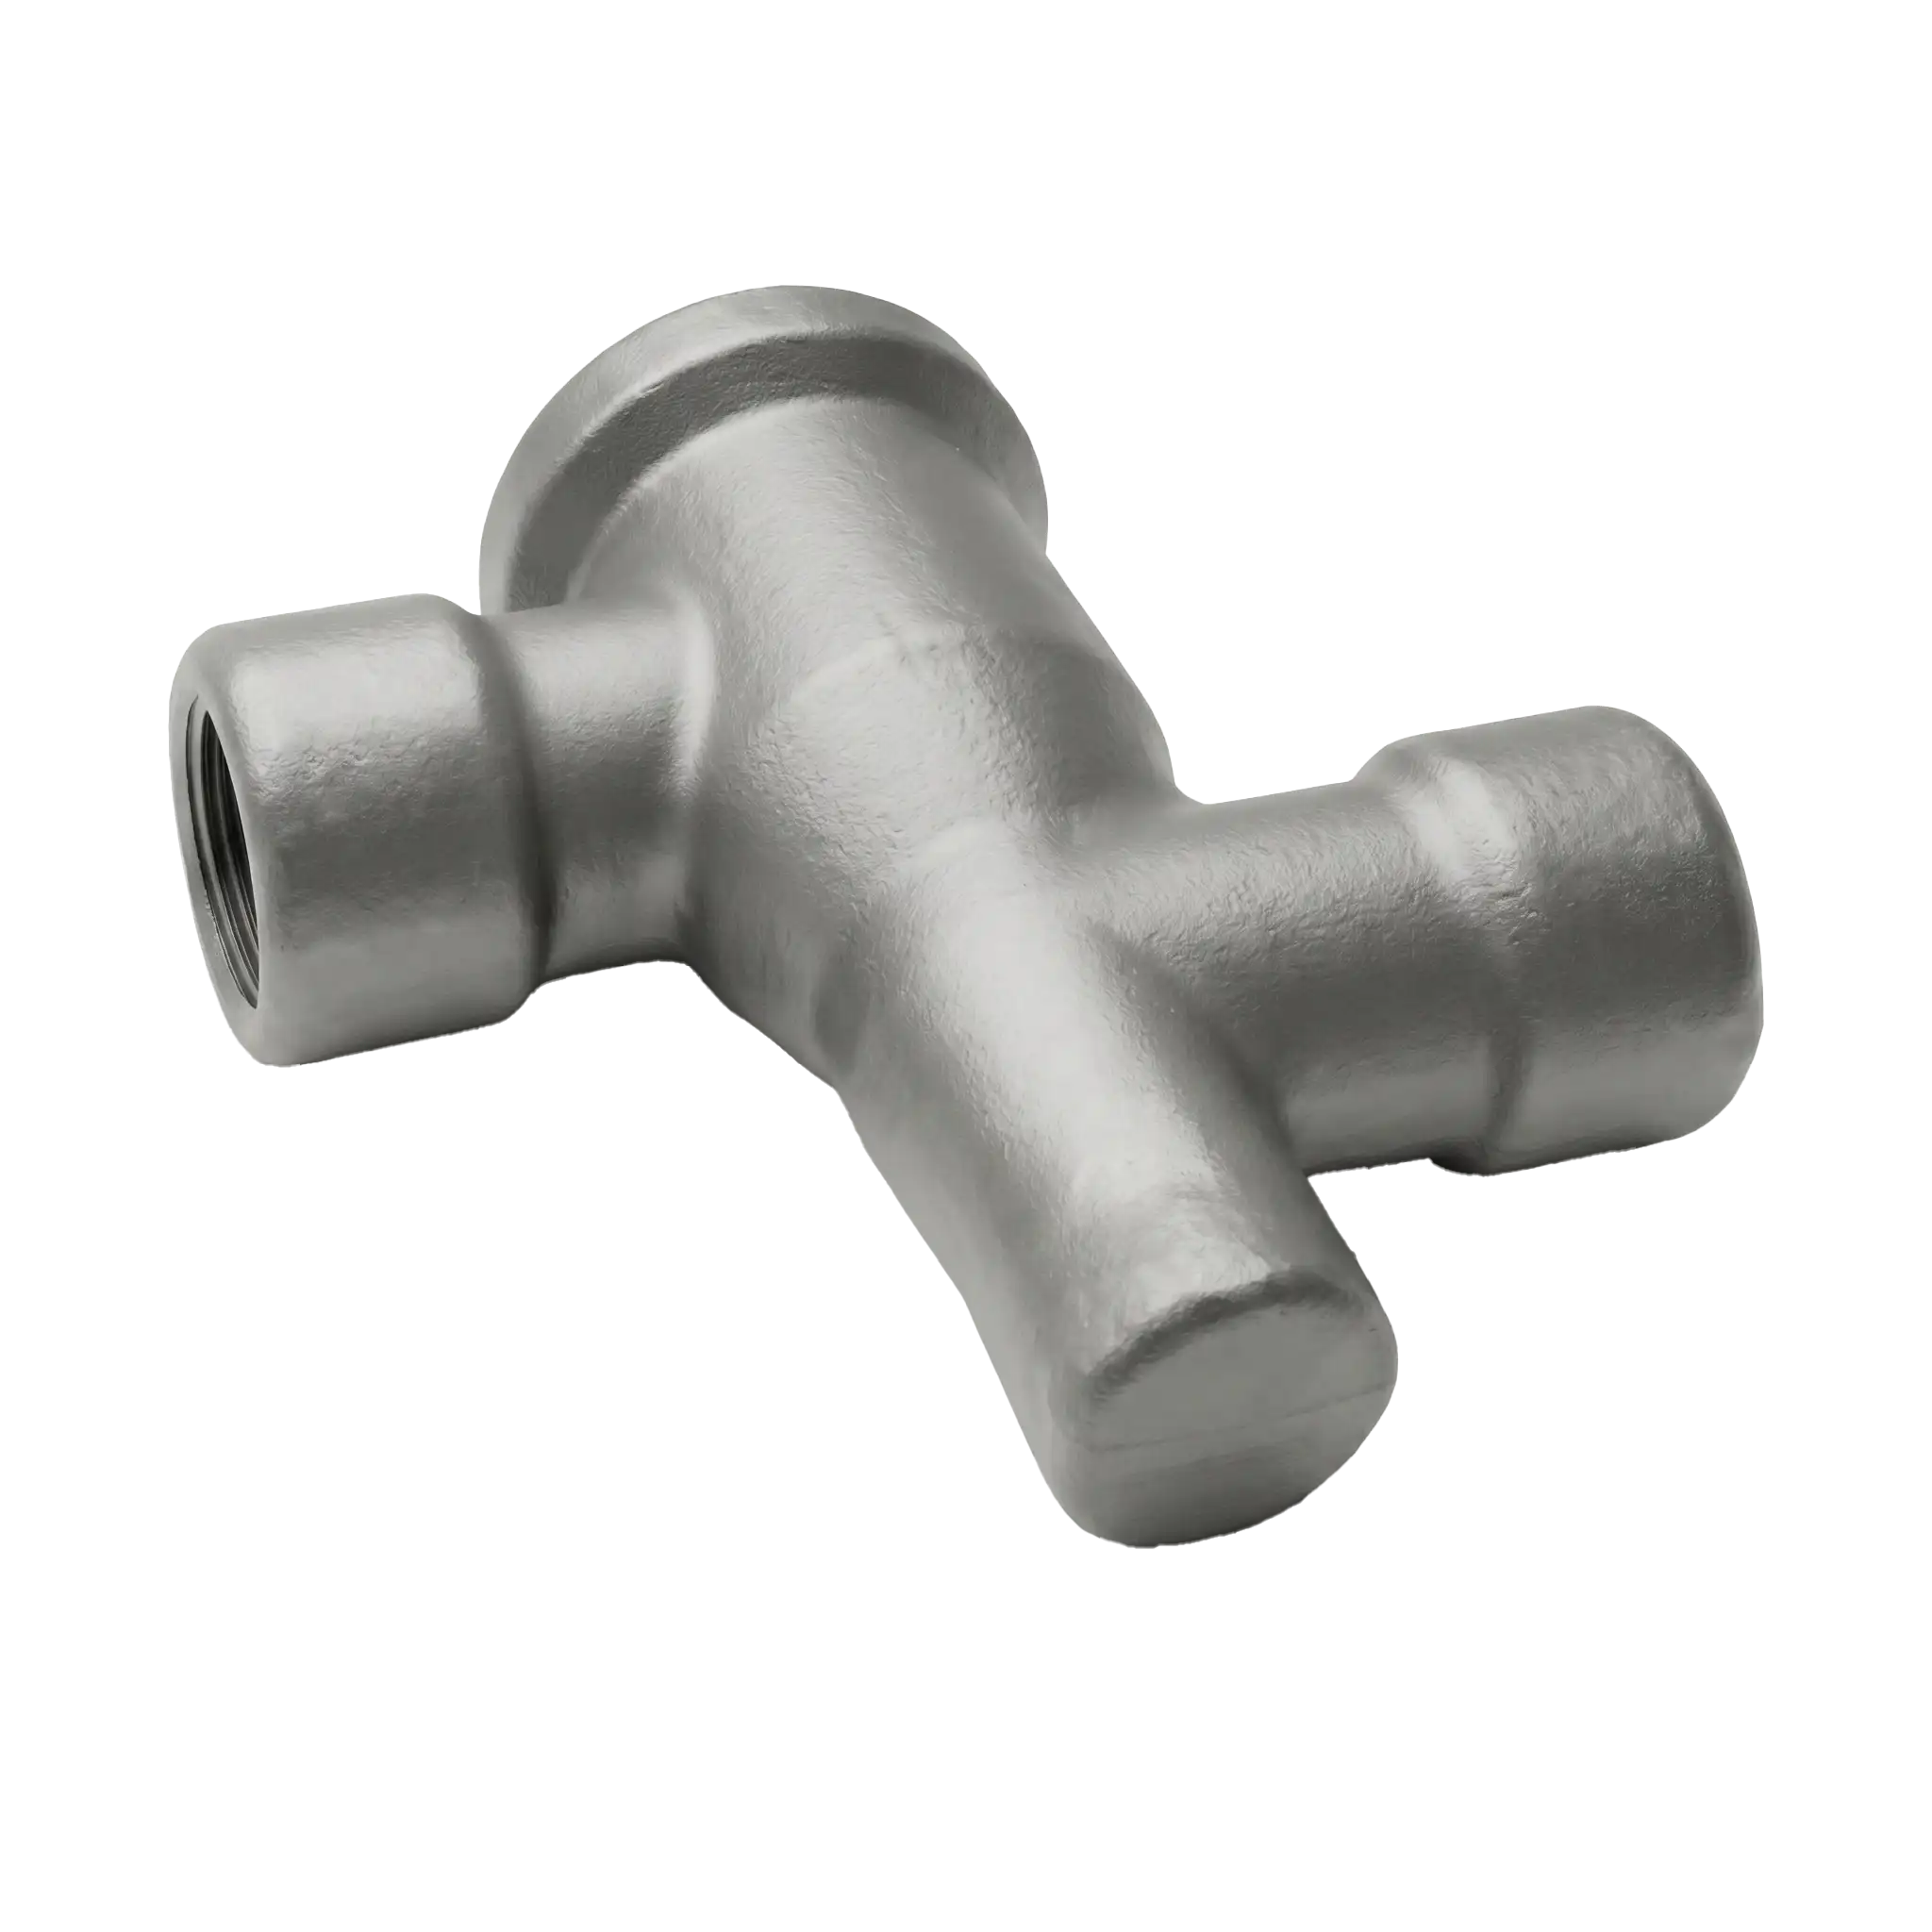
Штамповка корпуса клапана для АЭС выполняется из легированных сталей на штамповочных молотах (25 т). Этапы: выплавка особо чистой стали с ограничением по Co, S, P; нагрев заготовки до 1 150-1 250 °C; горячая объёмная штамповка с формированием фланцев и проточек; контролируемое охлаждение. Далее термообработка (нормализация + отпуск), механическая обработка. Обязательны: неразрушающий контроль (НК), ультразвуковой контроль (УЗК), контроль химического состава, проверка герметичности. Соответствие НП-068-05, НП-068-24 и ГОСТ 8479-70.
 

Ключевые показатели продукта:

1

Сертифицировано для атомной энергии: штамповки строго по НП 001-15, полная прослеживаемость материала

2

Объемная горячая штамповка: сложная геометрия изделий при минимуме последующей механической обработки

3

Радиационная прочность: аустенитные низконикелевые стали, стойкие к охрупчиванию и термоудару

Сравнение с продукцией других производителей

Производитель
Способ изготовления
Дополнительные операции
Конструкция
Планы качества
ЧКПЗ
Изготовление на штамповочных молотах
Капиллярный контроль в местах разъема штампа
Геометрия штамповки приближенная к готовой детали
Сроки разработки, согласования и утверждения планов качества не превышают 45 календарных дней

Ознакомиться с продукцией можете на сайте партнера

Подробнее
Другой российский производитель
Изготовление свободной ковкой
Нет
Кованый кубик
Сроки разработки, согласования и утверждения планов качества 60-90 календарных дней
Зарубежный производитель
Изготовление свободной ковкой
Нет
Сварное или цельнокатанное изделие
Нет
  • ЧКПЗ

    Способ изготовления

    Изготовление на штамповочных молотах

    Дополнительные операции

    Капиллярный контроль в местах разъема штампа

    Конструкция

    Геометрия штамповки приближенная к готовой детали

    Планы качества

    Сроки разработки, согласования и утверждения планов качества не превышают 45 календарных дней

  • Другой российский производитель

    Способ изготовления

    Изготовление свободной ковкой

    Дополнительные операции

    Нет

    Конструкция

    Кованый кубик

    Планы качества

    Сроки разработки, согласования и утверждения планов качества 60-90 календарных дней

  • Зарубежный производитель

    Способ изготовления

    Изготовление свободной ковкой

    Дополнительные операции

    Нет

    Конструкция

    Сварное или цельнокатанное изделие

    Планы качества

    Нет

Ответим на любые ваши вопросы

Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию

Введите корректные данные

Введите корректные данные

Введите корректные данные

Введите корректные данные

Введите корректные данные

Мы используем cookies для улучшения предоставляемых услуг. Продолжая навигацию по сайту, вы соглашаетесь с правилами использования cookies.