
Корпус задвижки
Принимаем заказы на корпус задвижки для АЭС: высокая герметичность, устойчивость к радиации и экстремальным нагрузкам. Сварка без дефектов, антикоррозийная защита
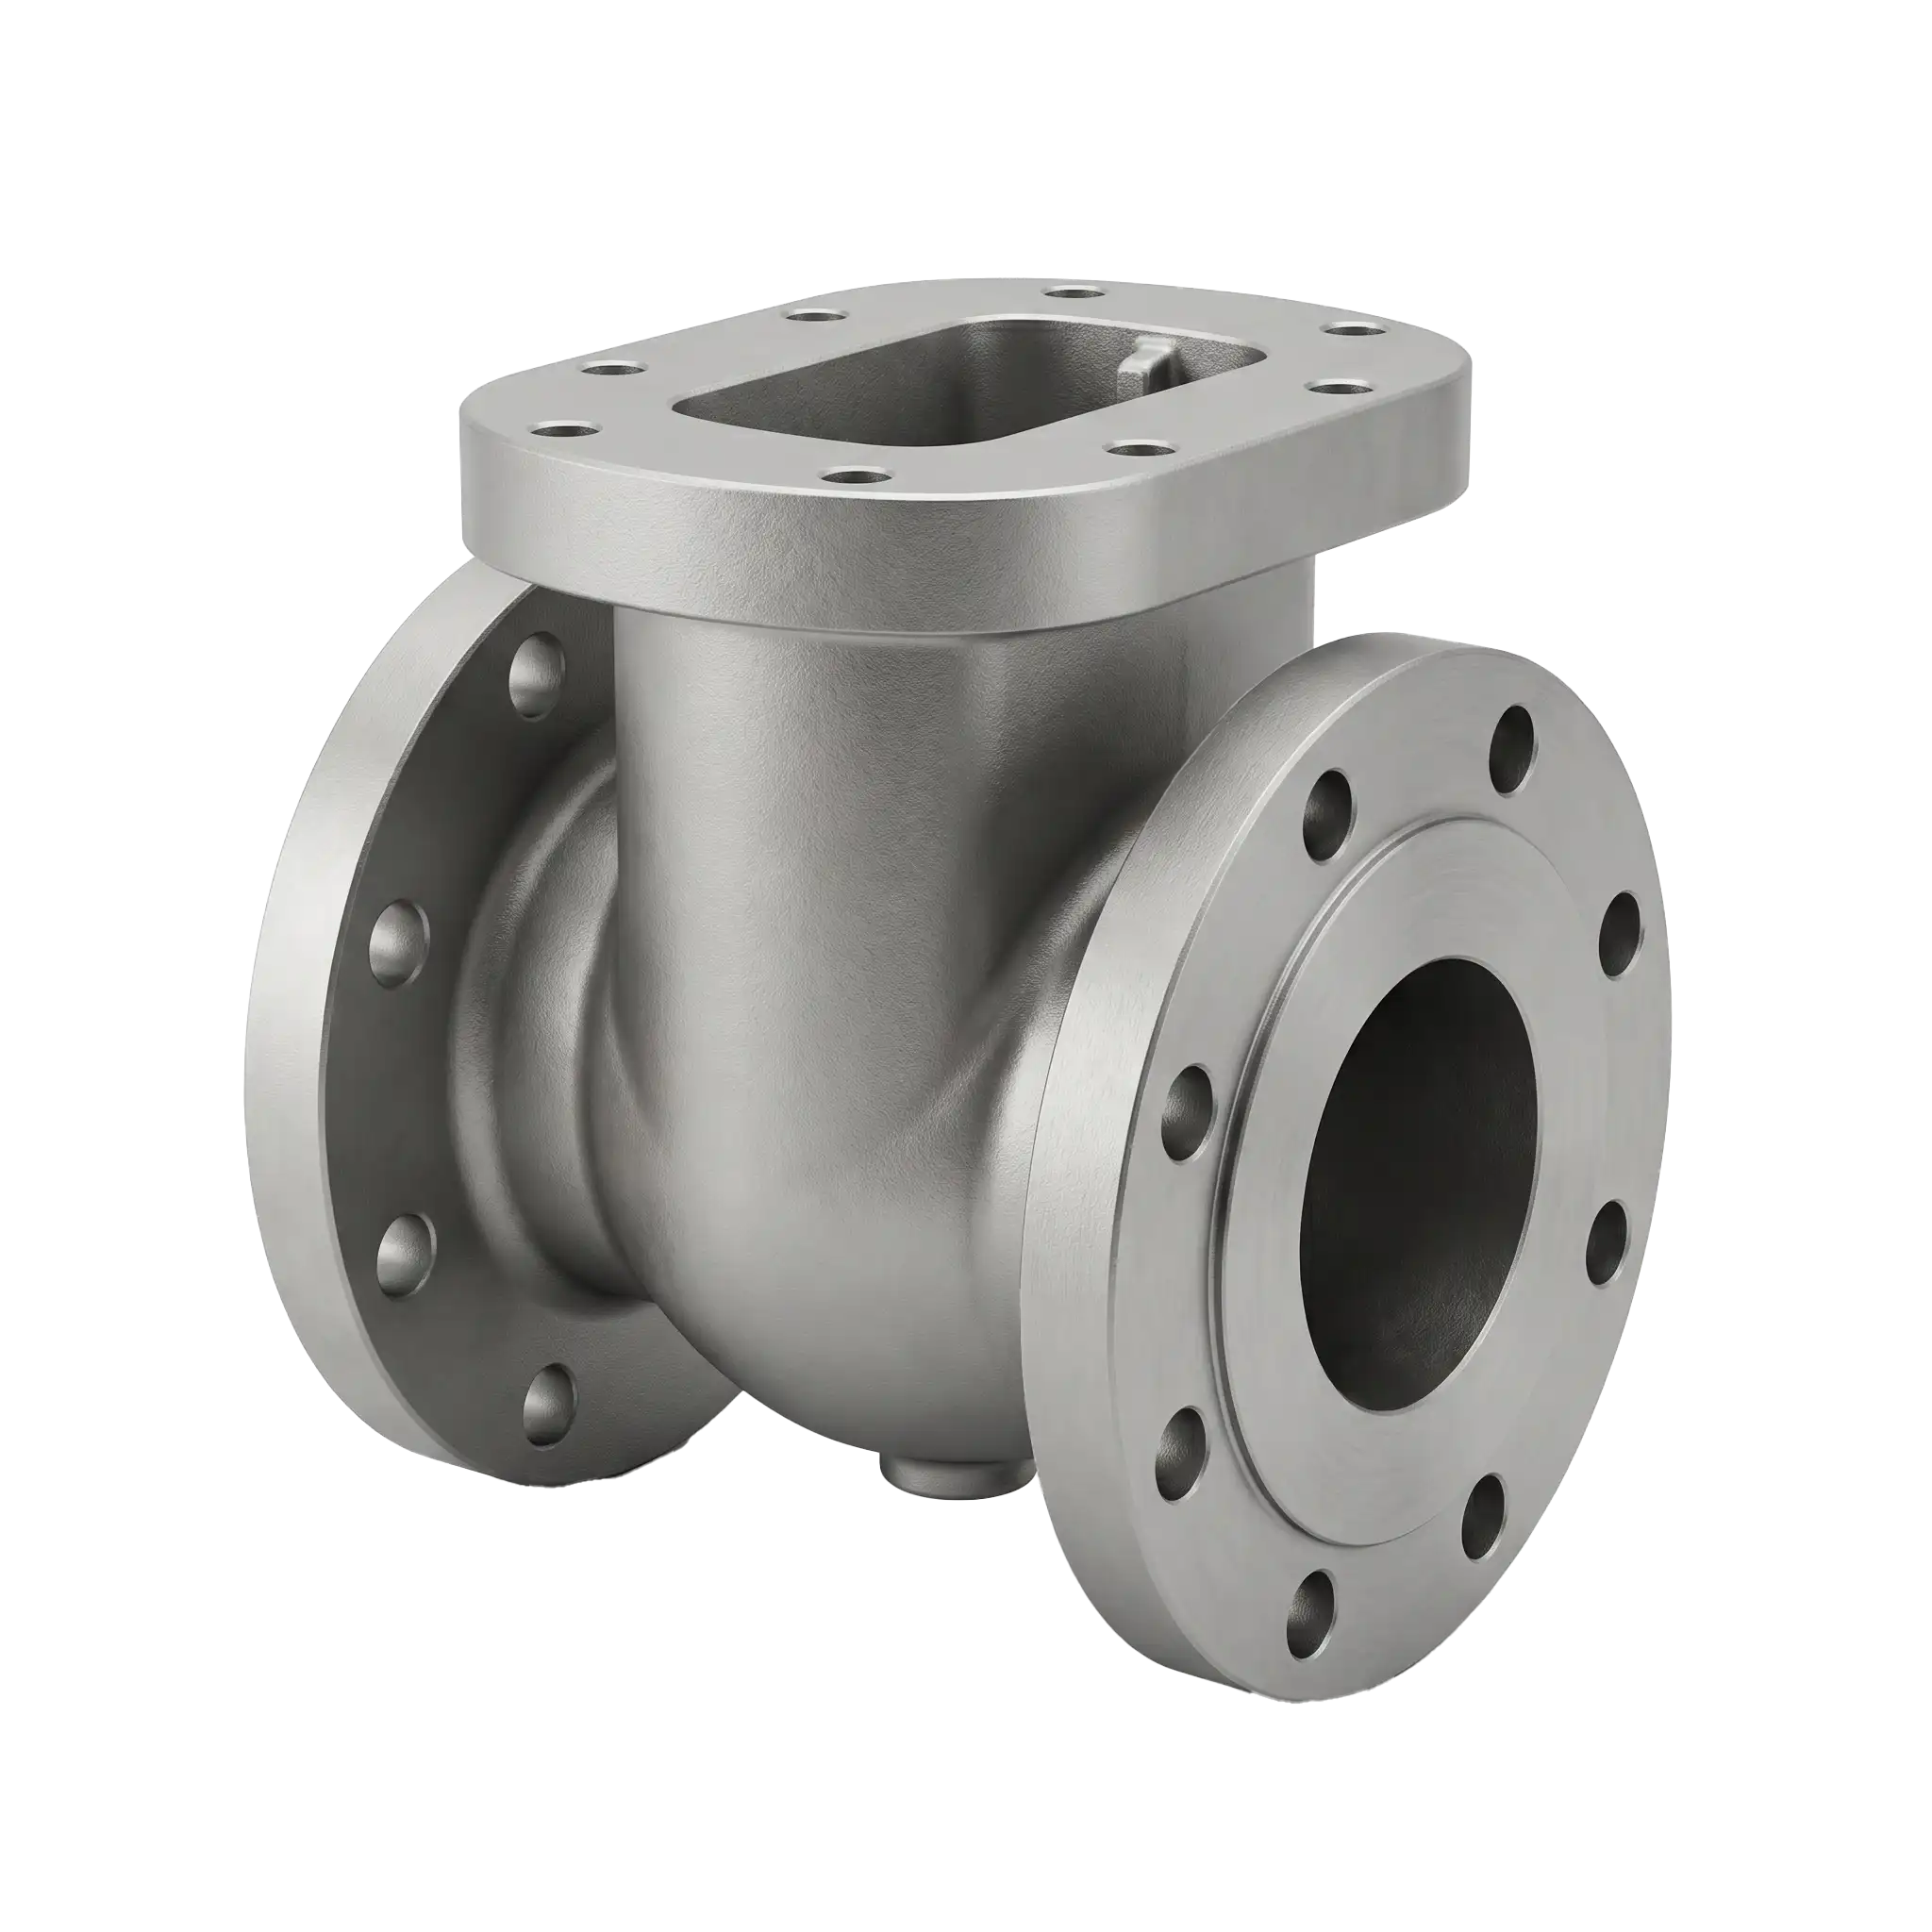

Ознакомиться с продукцией можете в нашем каталоге
Принимаем заказы на корпус задвижки для АЭС: высокая герметичность, устойчивость к радиации и экстремальным нагрузкам. Сварка без дефектов, антикоррозийная защита
Особенности изготовления
Штамповка корпуса задвижки для АЭС выполняется из легированных сталей на гидравлических прессах усилием свыше 6 000 т. Этапы: нагрев заготовки до 1 150-1 250 °C, горячая объёмная штамповка в многоручьевых штампах, обрезка облоя, контролируемое охлаждение. Далее термообработка (нормализация/отпуск), механическая обработка. Обязательны: УЗК‑контроль, рентген‑дефектоскопия сварных швов (если есть), гидравлические испытания, проверка герметичности (класс А). Соответствие НП‑068‑05, ГОСТ 9544‑2015 и нормам сейсмостойкости АЭС.
Ключевые показатели продукта:
Сертифицировано для атомной энергии: штамповки строго по НП 001-15, полная прослеживаемость материала
Оптимизация расхода. Геометрия близка к чистовой, что существенно снижает время дальнейшей обработки
Стойкость к коррозии. Применение сталей аустенитных классов для работы в контуре теплоносителя
Сравнение с продукцией других производителей
Ознакомиться с продукцией можете на сайте партнера
ПодробнееОтветим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
