
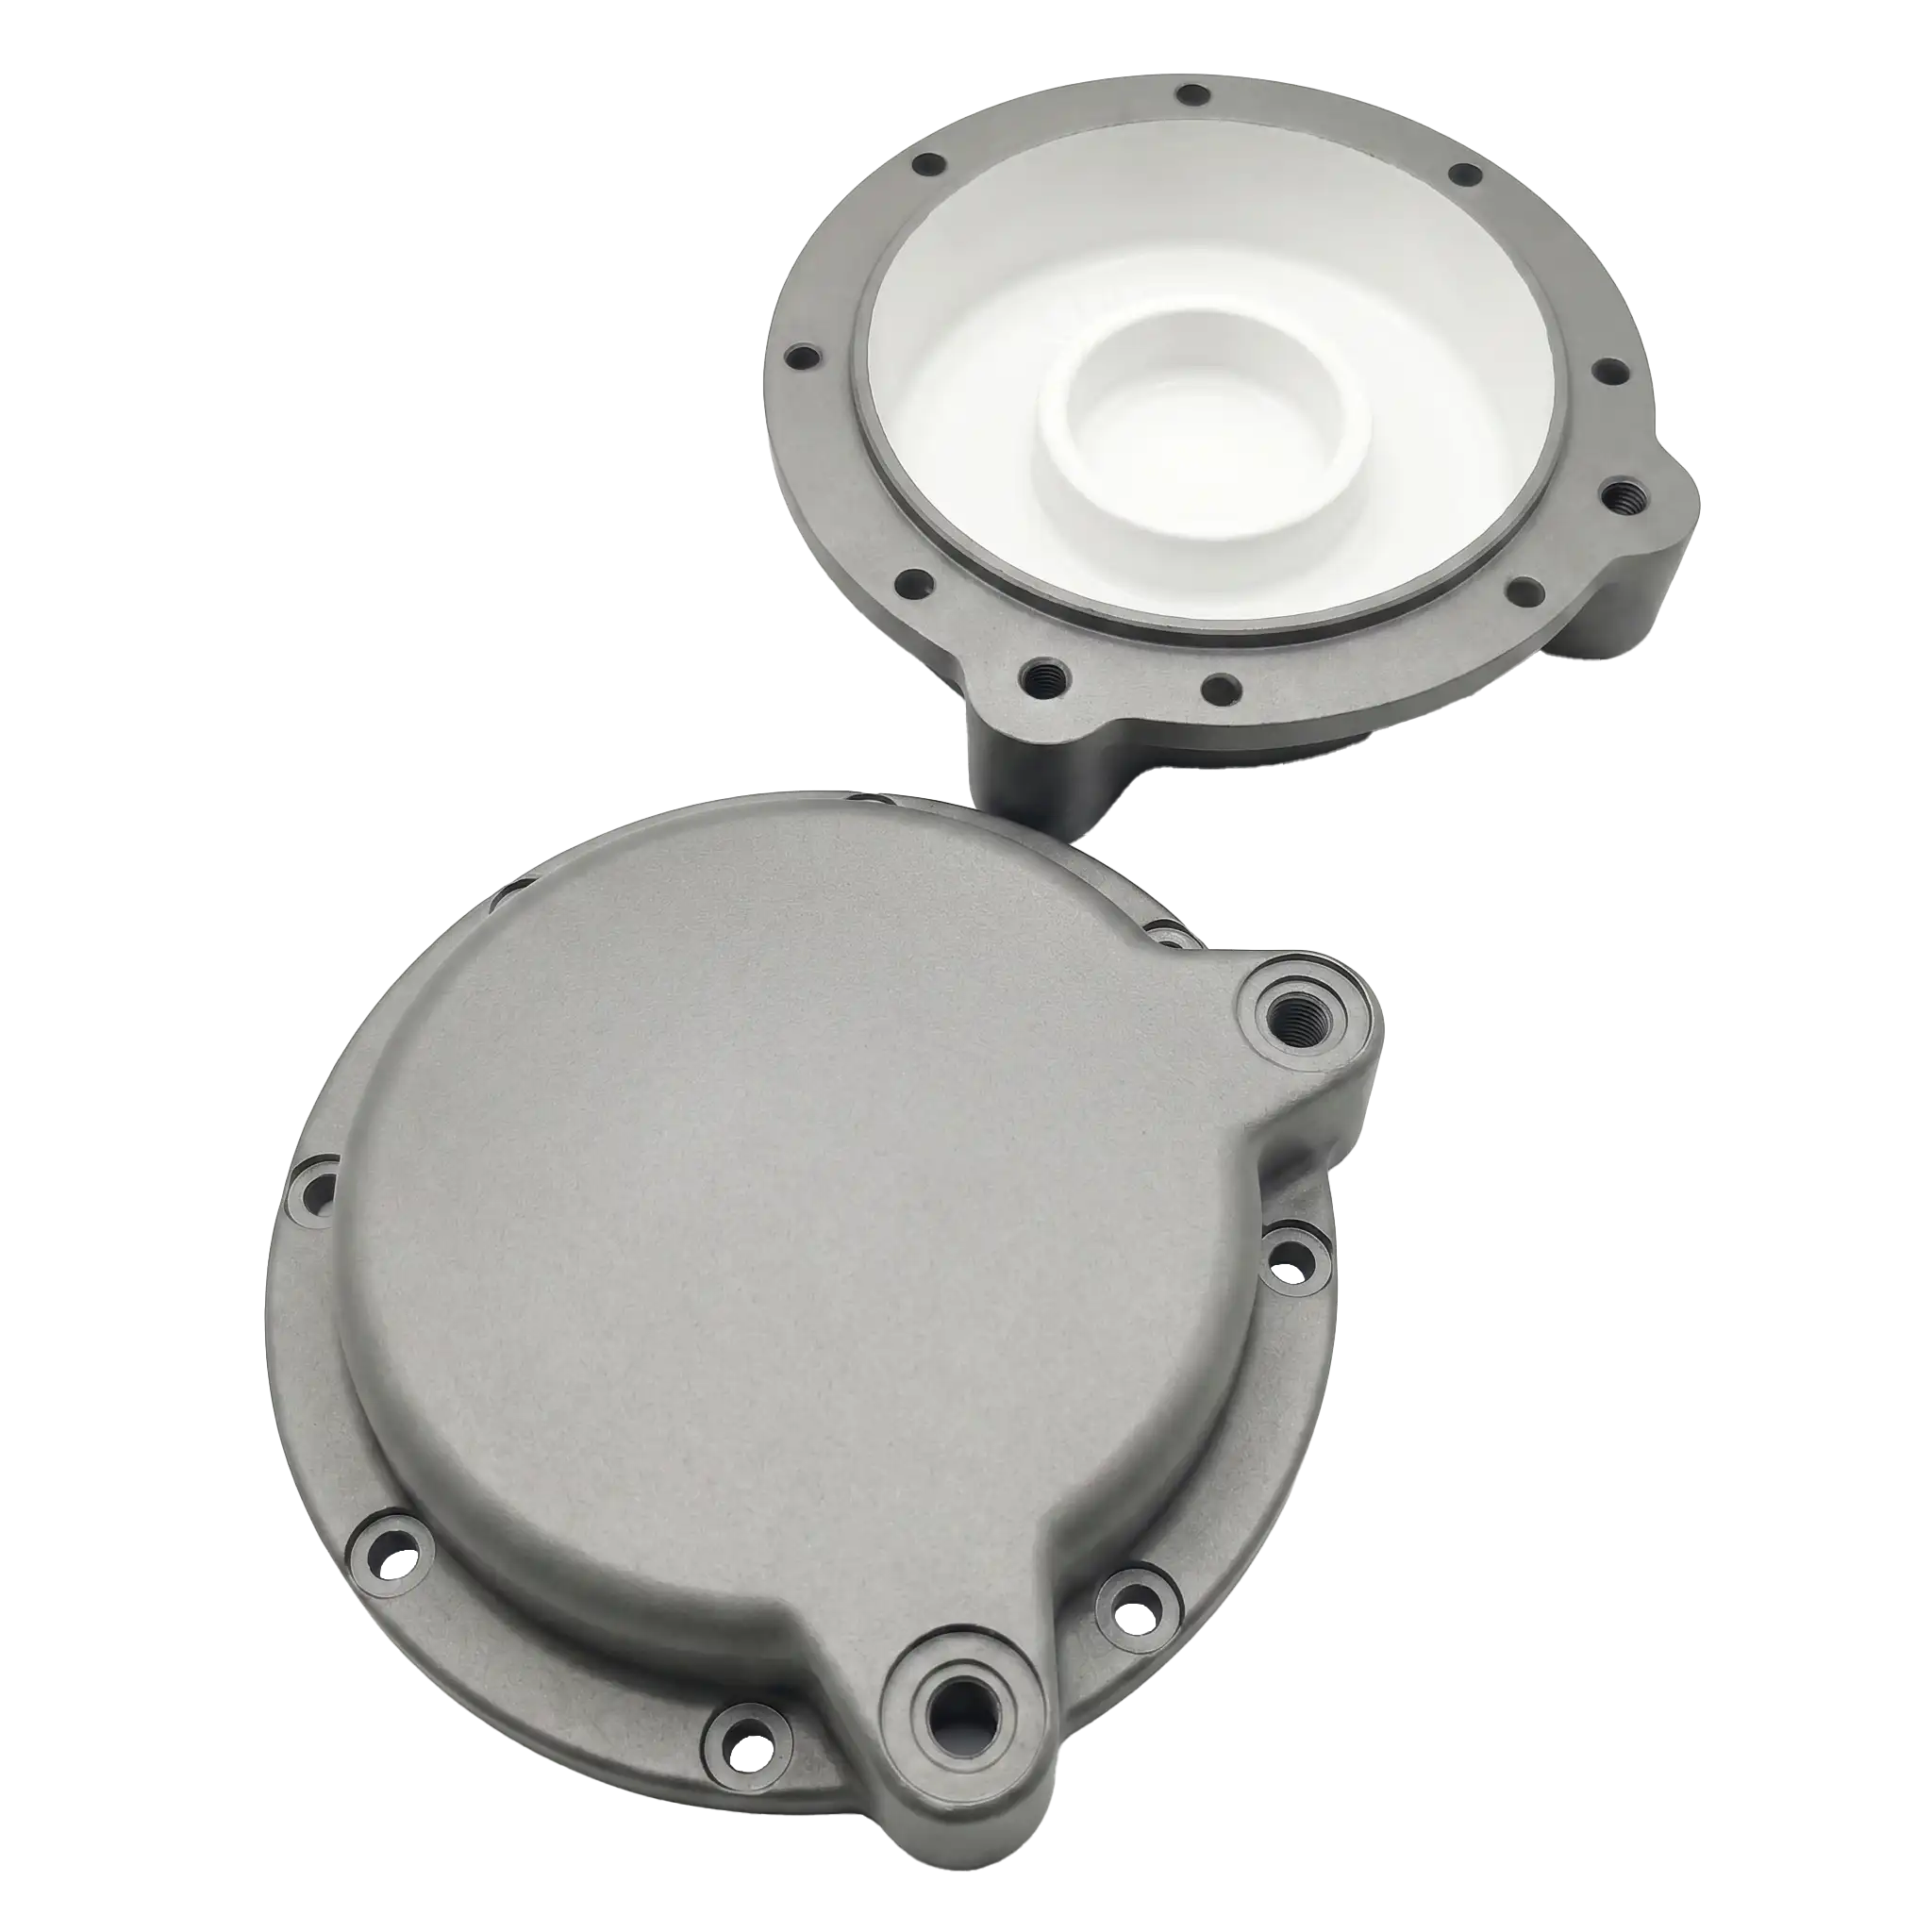
Крышка
Принимаем заказы на крышки для АЭС - высокая герметичность, радиационная и коррозионная стойкость и сейсмостойкость. Контроль микроструктуры, твёрдости, геометрии.

Ознакомиться с продукцией можете в нашем каталоге
Принимаем заказы на крышки для АЭС - высокая герметичность, радиационная и коррозионная стойкость и сейсмостойкость. Контроль микроструктуры, твёрдости, геометрии.
Особенности изготовления
Штамповка крышки для АЭС выполняется из легированных сталей на мощных гидравлических прессах (8 000-12 000 т). Этапы: выплавка особочистой стали с жёстким ограничением по Co, S, P; нагрев заготовки до 1 150-1 250 °C; горячая объёмная штамповка с формированием отбортовки; контролируемое охлаждение. Далее термообработка (нормализация + отпуск), механическая обработка. Обязательны: УЗК и рентген‑контроль, гидравлические испытания, проверка герметичности (класс А) и геометрии. Соответствие НП‑068‑05, НП‑089‑15 и ГОСТ 52630‑2012.
Ключевые показатели продукта:
Устойчивость к теплосменам. Специальный режим штамповки с медленным охлаждением исключает образование хрупких фаз
Контроль микроструктуры. 100% металлографический анализ на отсутствие флокенов и строчечных включений
Объемная штамповка (припуск ≤1,5 мм) минимизирует мехобработку, вдвое ускоряя токарные и фрезерные работы
Сравнение с продукцией других производителей
Ознакомиться с продукцией можете на сайте партнера
ПодробнееОтветим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
