
Лопатки турбинные
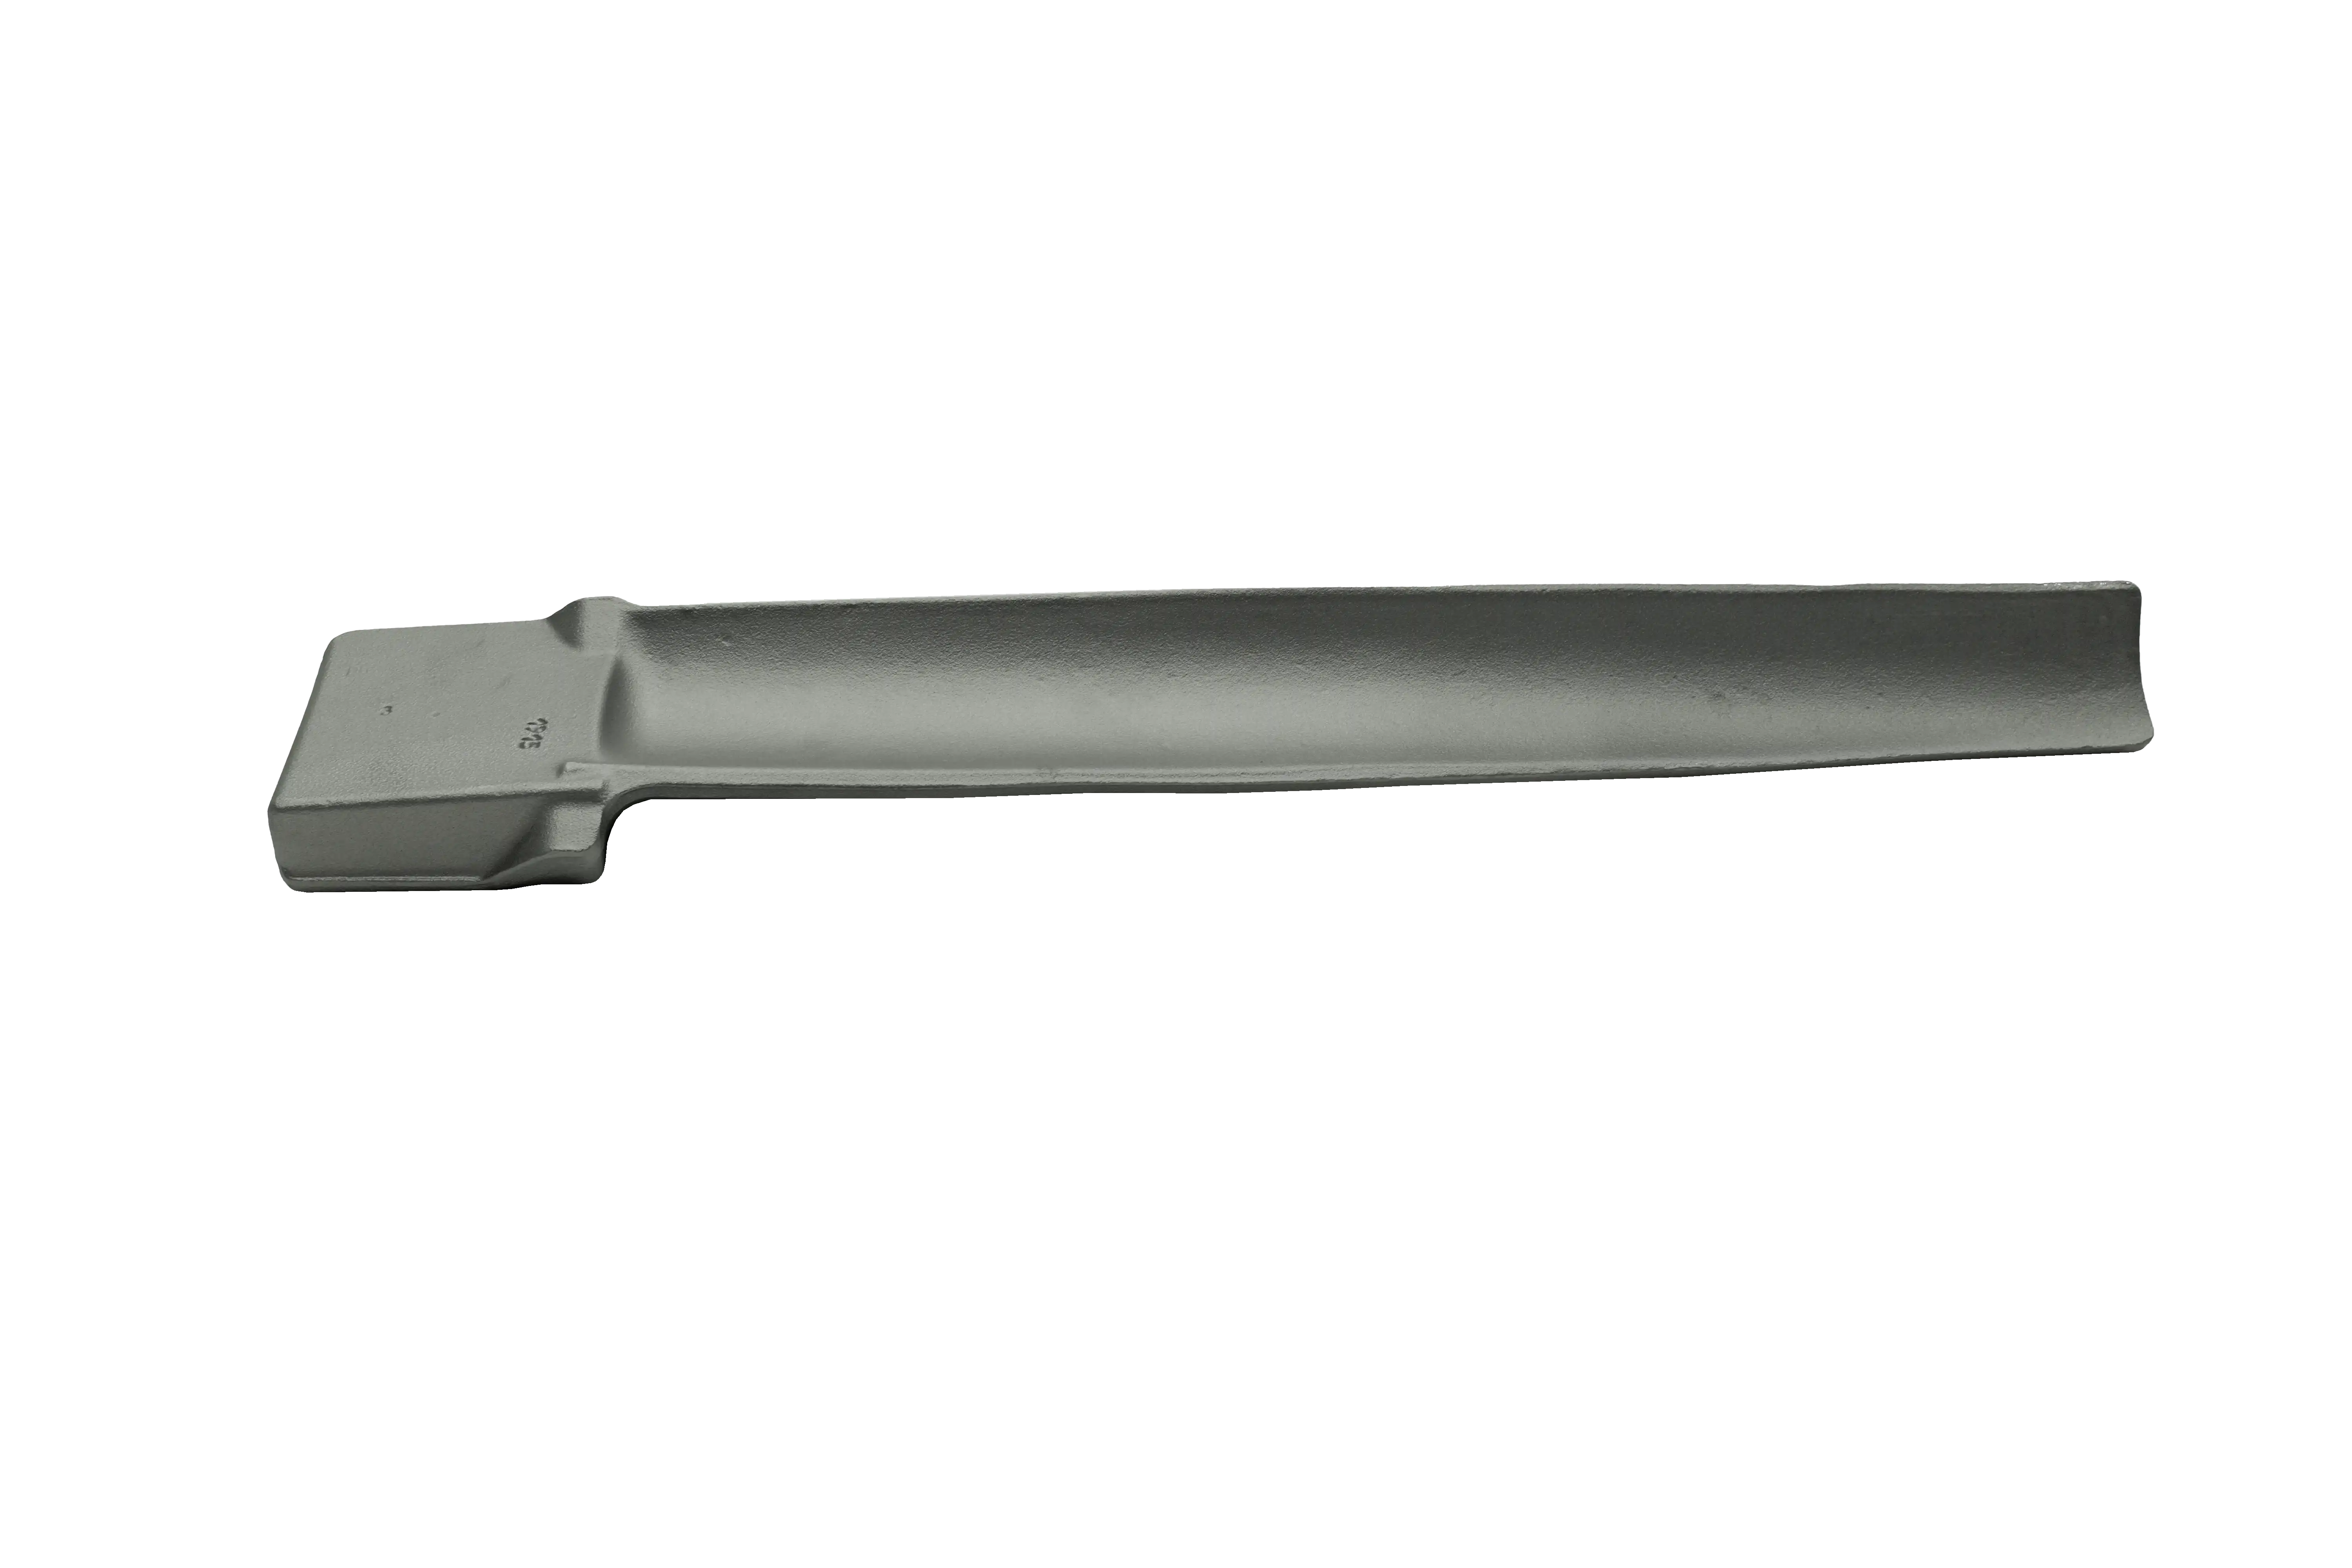
Принимаем заказы на лопатки турбинные для ГТУ, паровых и газовых турбин. Жаропрочные сплавы, устойчивость к высоким температурным нагрузкам.
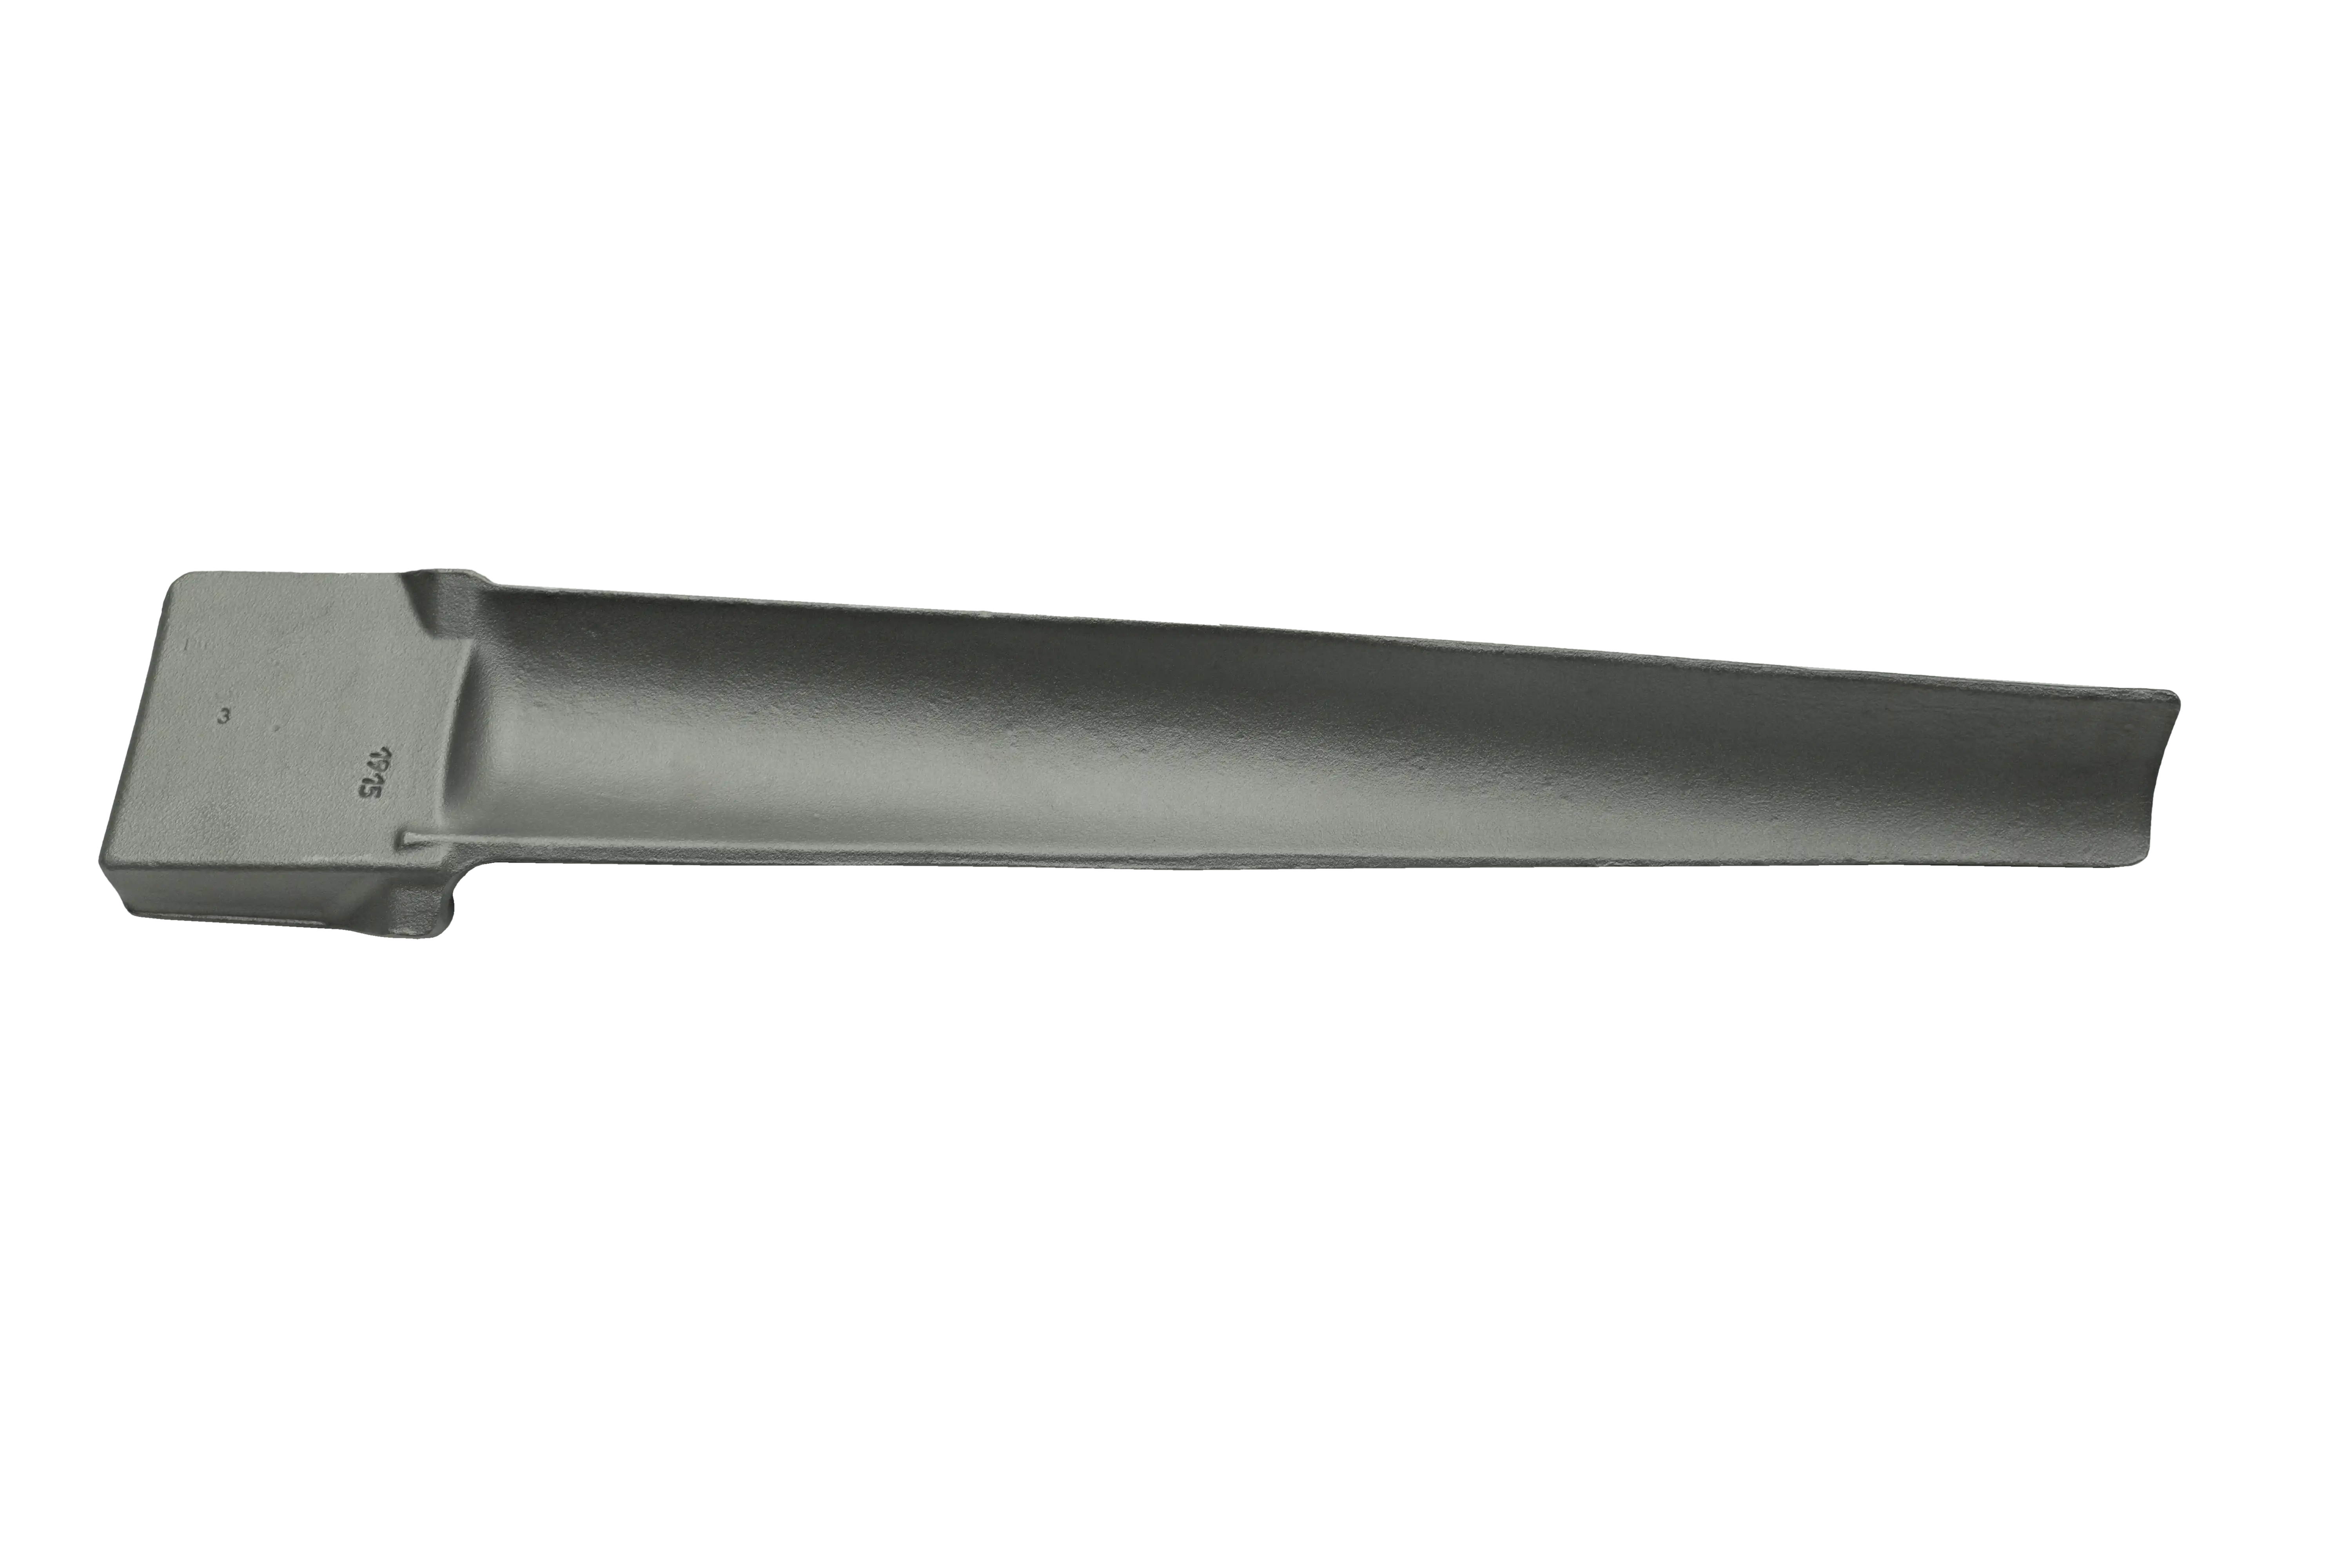

Принимаем заказы на лопатки турбинные для ГТУ, паровых и газовых турбин. Жаропрочные сплавы, устойчивость к высоким температурным нагрузкам.
Особенности изготовления
Поковки лопаток турбинных изготавливают методом горячей штамповки и/или свободной ковки из жаропрочных сталей и никелевых сплавов. Этапы: нагрев заготовки до 1 100-1 250 °C, деформирование в штампах с графитсодержащей смазкой, охлаждение в печи (250-350 °C, 30-90 мин), затем на воздухе. Далее обрезка облоя, термообработка (отжиг/старение), механическая обработка. Обязательны: контроль твёрдости (НВ 235-285), геометрии, отсутствия трещин и обезуглероженного слоя, испытания на ударную вязкость и предел текучести. Соответствие ОСТ 108.020.03‑82 и ГОСТ.
Ключевые показатели продукта:
Изготовление штамповкой позволяет достичь высоких прочностных показателей
Точная штамповка минимизирует припуск, что существенно сокращает расходы на механическую обработку
Многоступенчатый контроль каждой поковки (твёрдость, геометрия, вязкость, текучесть, трещины, обезуглероживание). Скрытые дефекты исключены
Сравнение с продукцией других производителей
Ответим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
