
Штамповка бугеля
Принимаем заказы на штамповку бугеля (для тепловых станций) - виброустойчивость, стойкость к коррозии и циклическим нагрузкам. УЗ‑дефектоскопия.
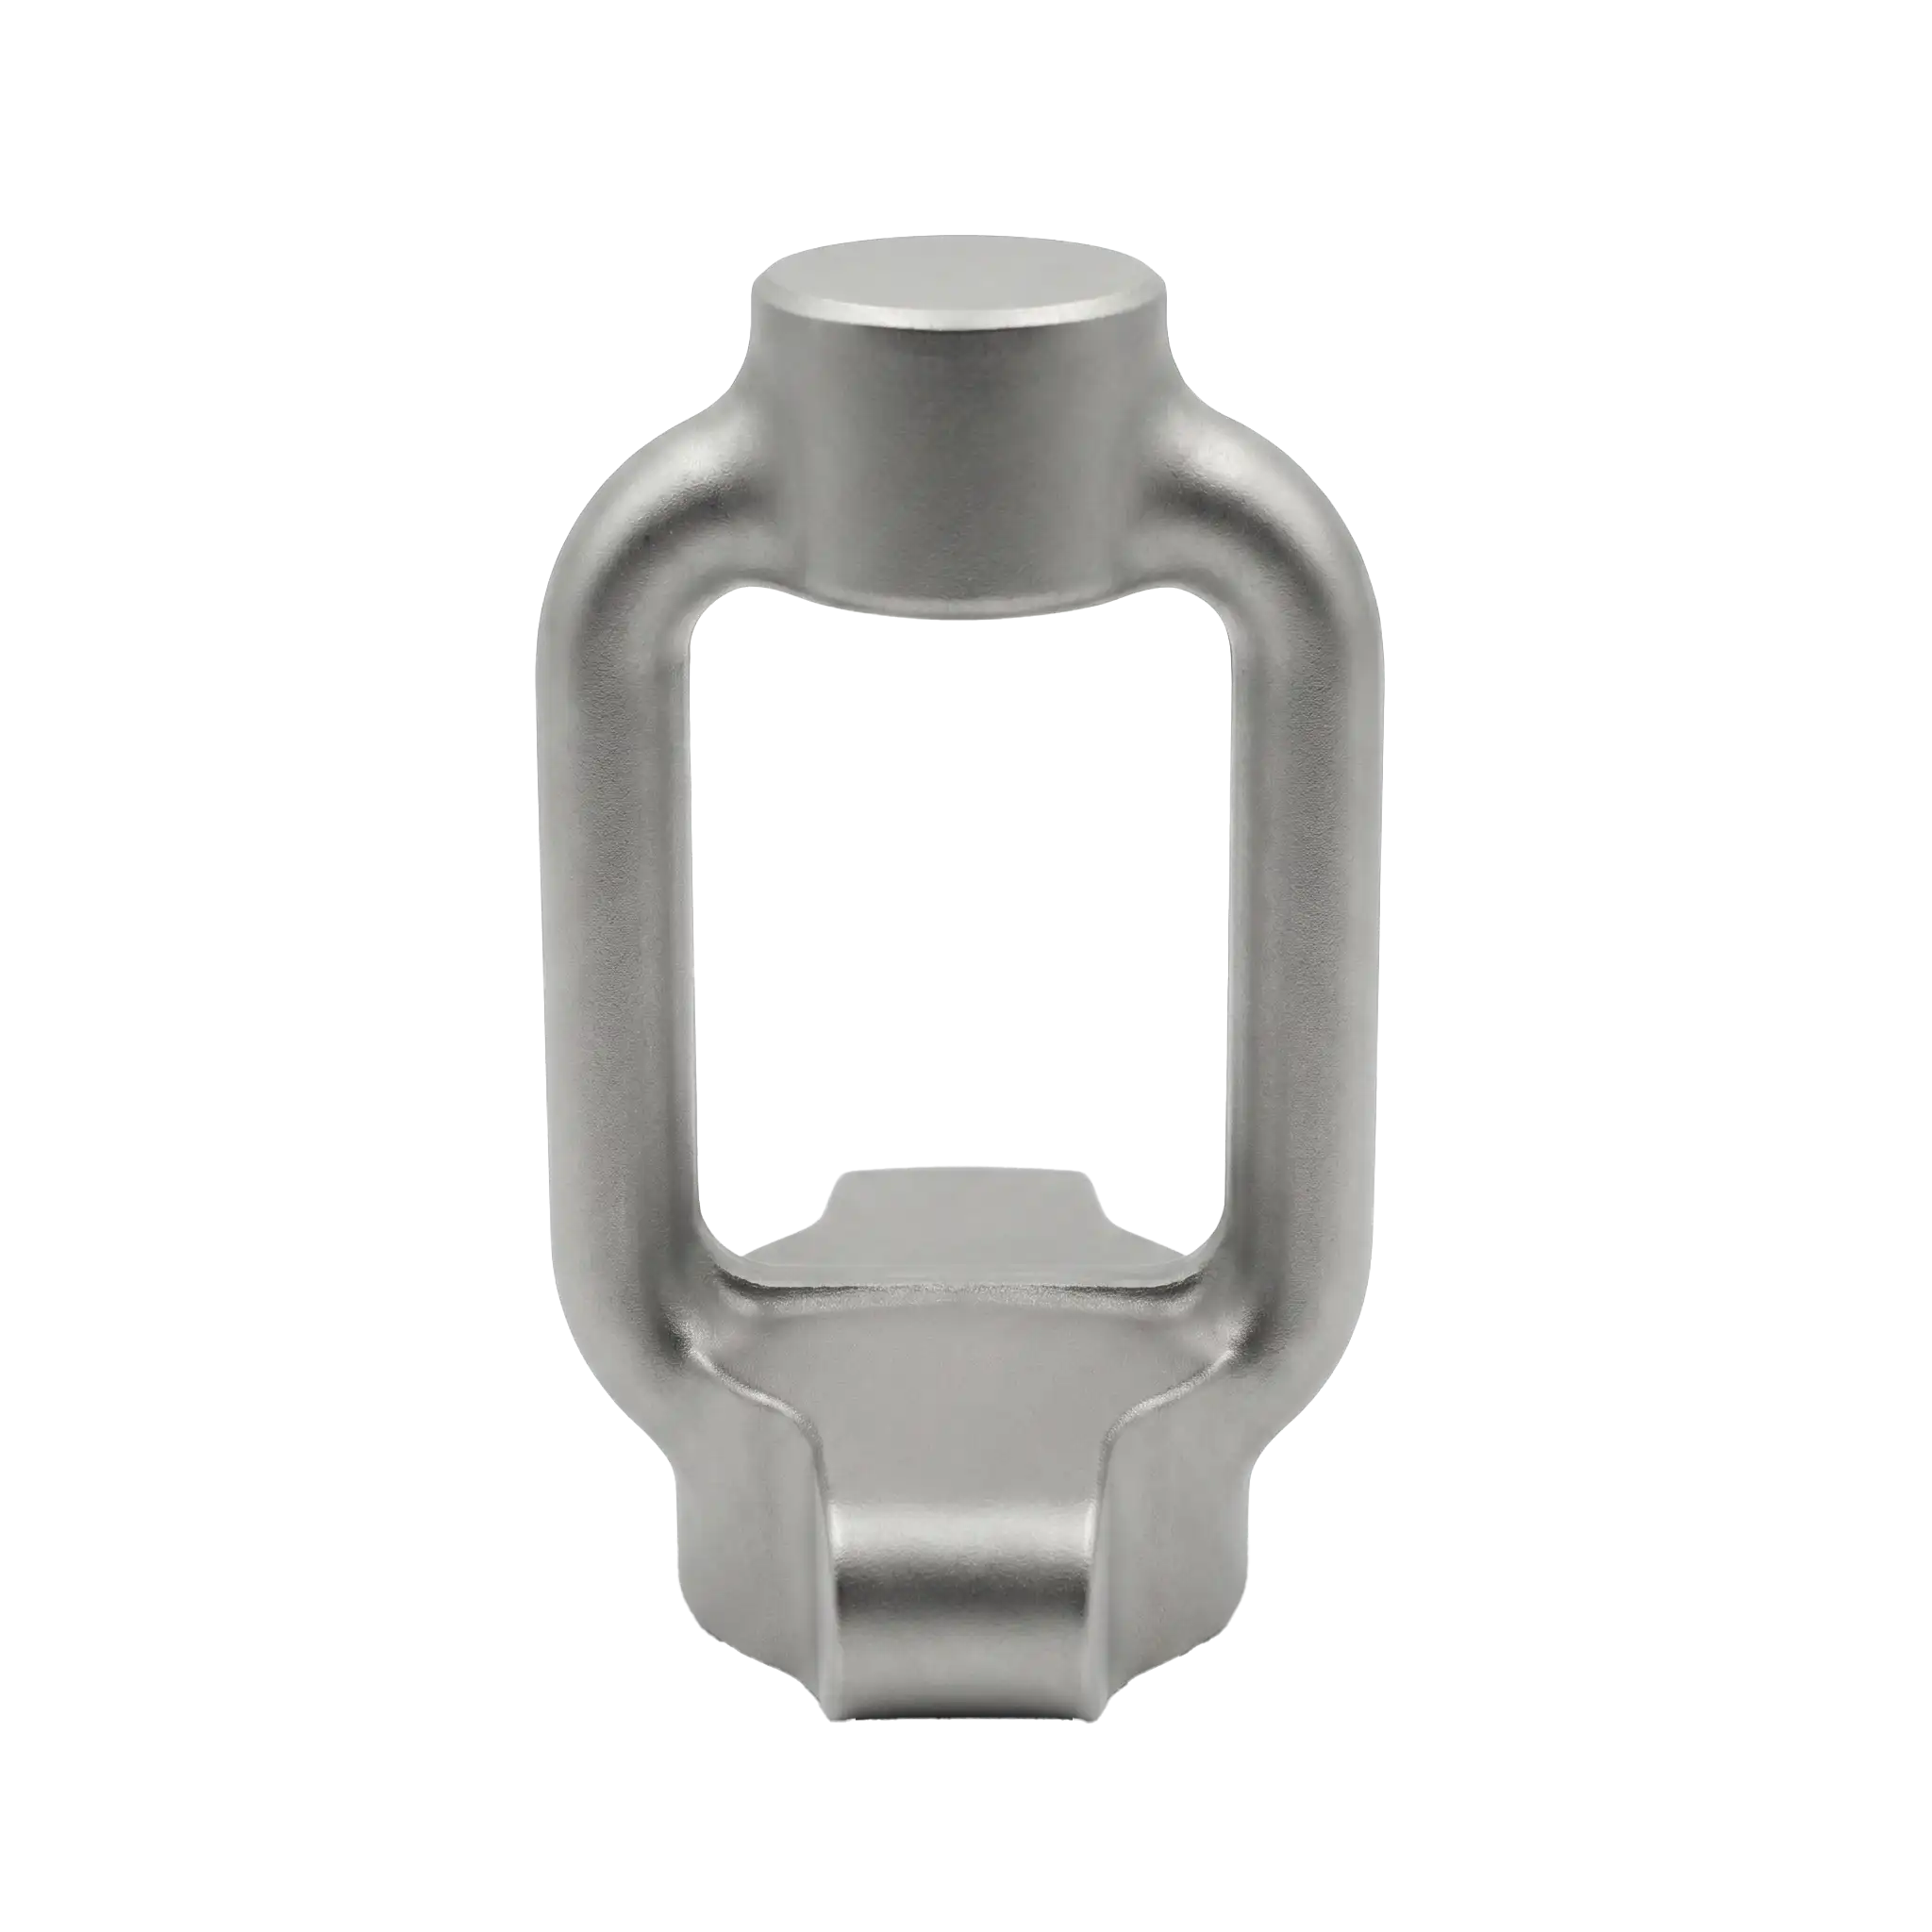

Принимаем заказы на штамповку бугеля (для тепловых станций) - виброустойчивость, стойкость к коррозии и циклическим нагрузкам. УЗ‑дефектоскопия.
Особенности изготовления
Штамповка бугеля для тепловых станций выполняется из конструкционных сталей на прессах усилием 4 000-8 000 т. Этапы: контроль химсостава (S < 0,02 %, P < 0,03 %), нагрев заготовки до 1 100-1 250 °C, горячая объёмная штамповка с формированием упорных конических поверхностей и крепёжных элементов, обрезка облоя, контролируемое охлаждение. Далее термообработка (закалка + отпуск). Обязательны: УЗК (по ГОСТ 24507), проверка твёрдости (HRC 28-32), геометрии (допуск угла конуса ±30′) и шероховатости (Ra 1,6 мкм). Соответствие ГОСТ 9399 и ПБ 10‑573‑03.
Ключевые показатели продукта:
Точная штамповка минимизирует припуск, что существенно сокращает расходы на механическую обработку
Изготовление горячей штамповкой позволяет достичь высоких прочностных и пластических характеристик заготовок
Легированные и жаропрочные сплавы: высокая прочность под нагрузкой при температурах до 600 °С
Сравнение с продукцией других производителей
Ответим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
