
Штамповка крышек
Принимаем заказы на штамповку крышек - детали для тепловых станций с термообработкой. Контроль твёрдости, микроструктуры, герметичности.
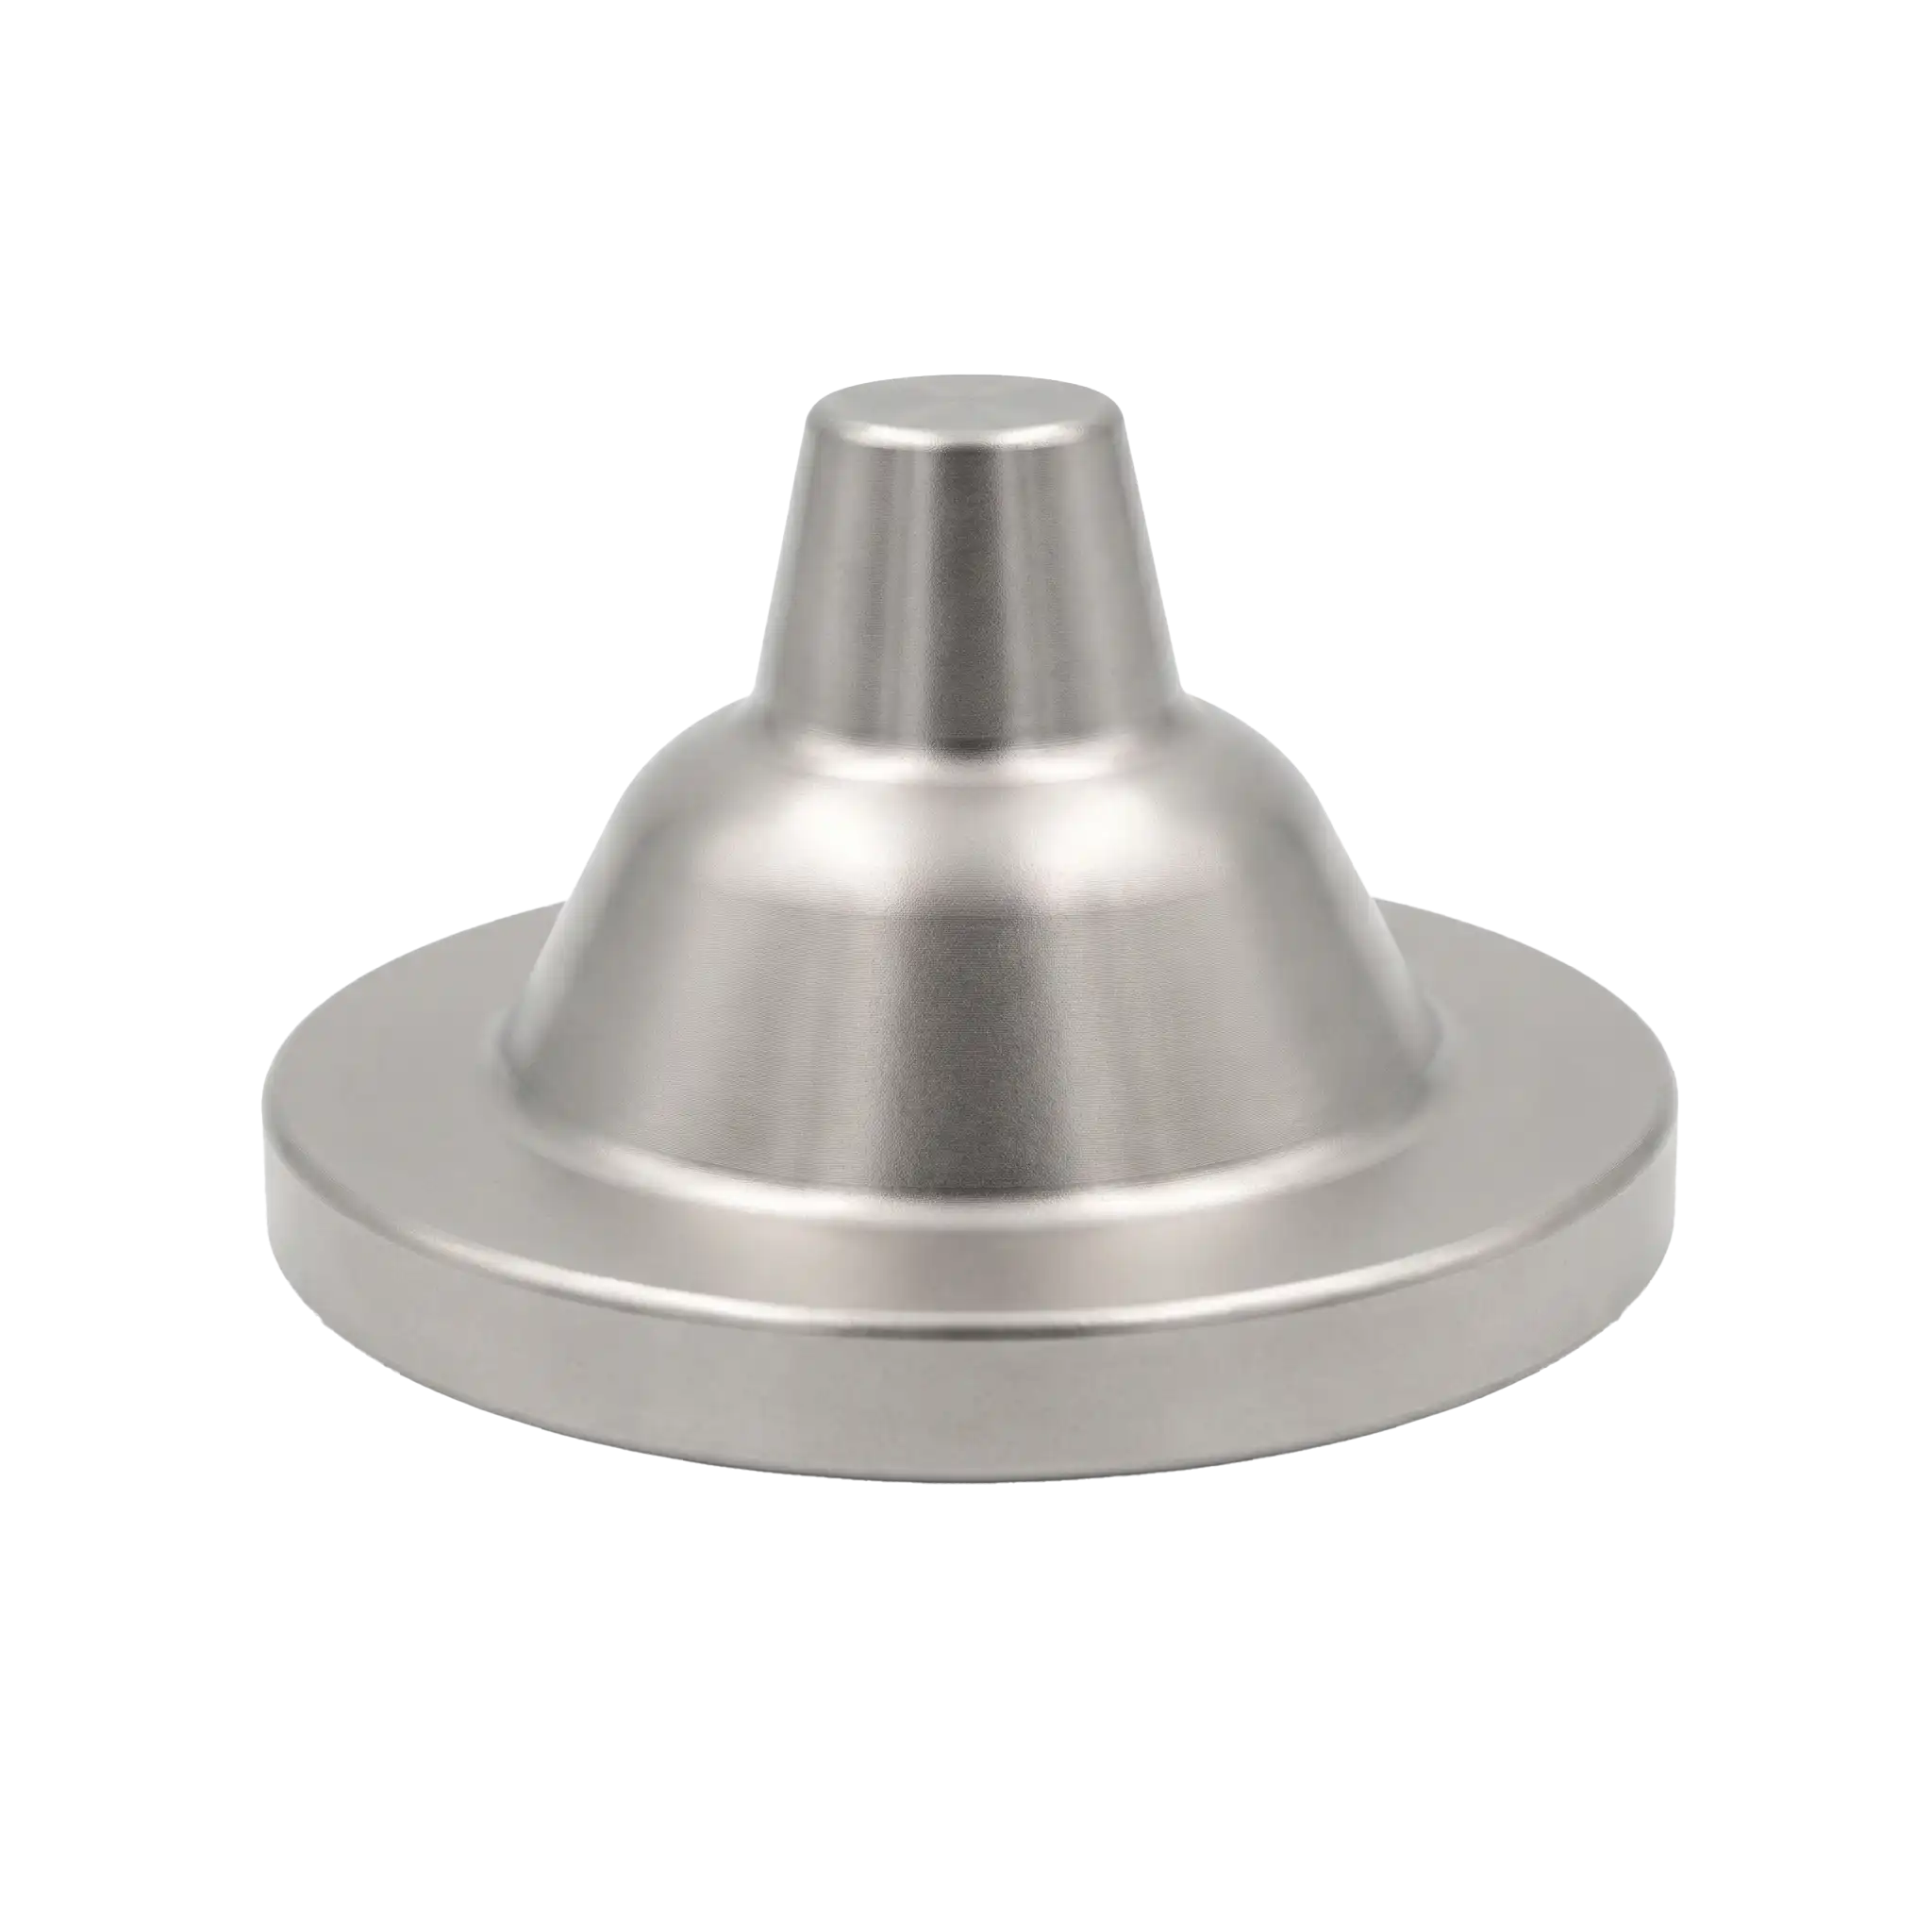

Ознакомиться с продукцией можете в нашем каталоге
Принимаем заказы на штамповку крышек - детали для тепловых станций с термообработкой. Контроль твёрдости, микроструктуры, герметичности.
Особенности изготовления
Штамповка крышек для тепловых станций выполняется из углеродистых и легированных сталей на гидравлических прессах усилием 4 000-8 000 т. Этапы: выплавка стали с контролем примесей (S < 0,02 %, P < 0,03 %), нагрев заготовки до 1 100-1 200 °C, горячая объёмная штамповка с формированием фланцев и уплотнительных поверхностей, контролируемое охлаждение. Далее термообработка (нормализация/отпуск), механическая обработка. Обязательны: УЗК, рентген‑контроль сварных зон (если есть), гидравлические испытания, проверка герметичности (класс В) и геометрии. Соответствие ГОСТ 356‑80 и ПБ 10‑573‑03.
Ключевые показатели продукта:
Изготавливается горячей объёмной штамповкой на молотах с последующей термообработкой
Крышка задвижки обеспечивает герметичность внутренней полости и уплотнение шпинделя
Температура до +565 °С, давление до PN 25 МПа. Стали 15Х1М1Ф/12Х1МФ/20, Ду 100-300 мм
Сравнение с продукцией других производителей
Ознакомиться с продукцией можете на сайте партнера
ПодробнееОтветим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
