
Штамповка вилки
Принимаем заказы на штамповку вилки для тепловых станций: жаропрочность, износостойкость, жёсткие допуски по размерам. Гидравлические испытания.
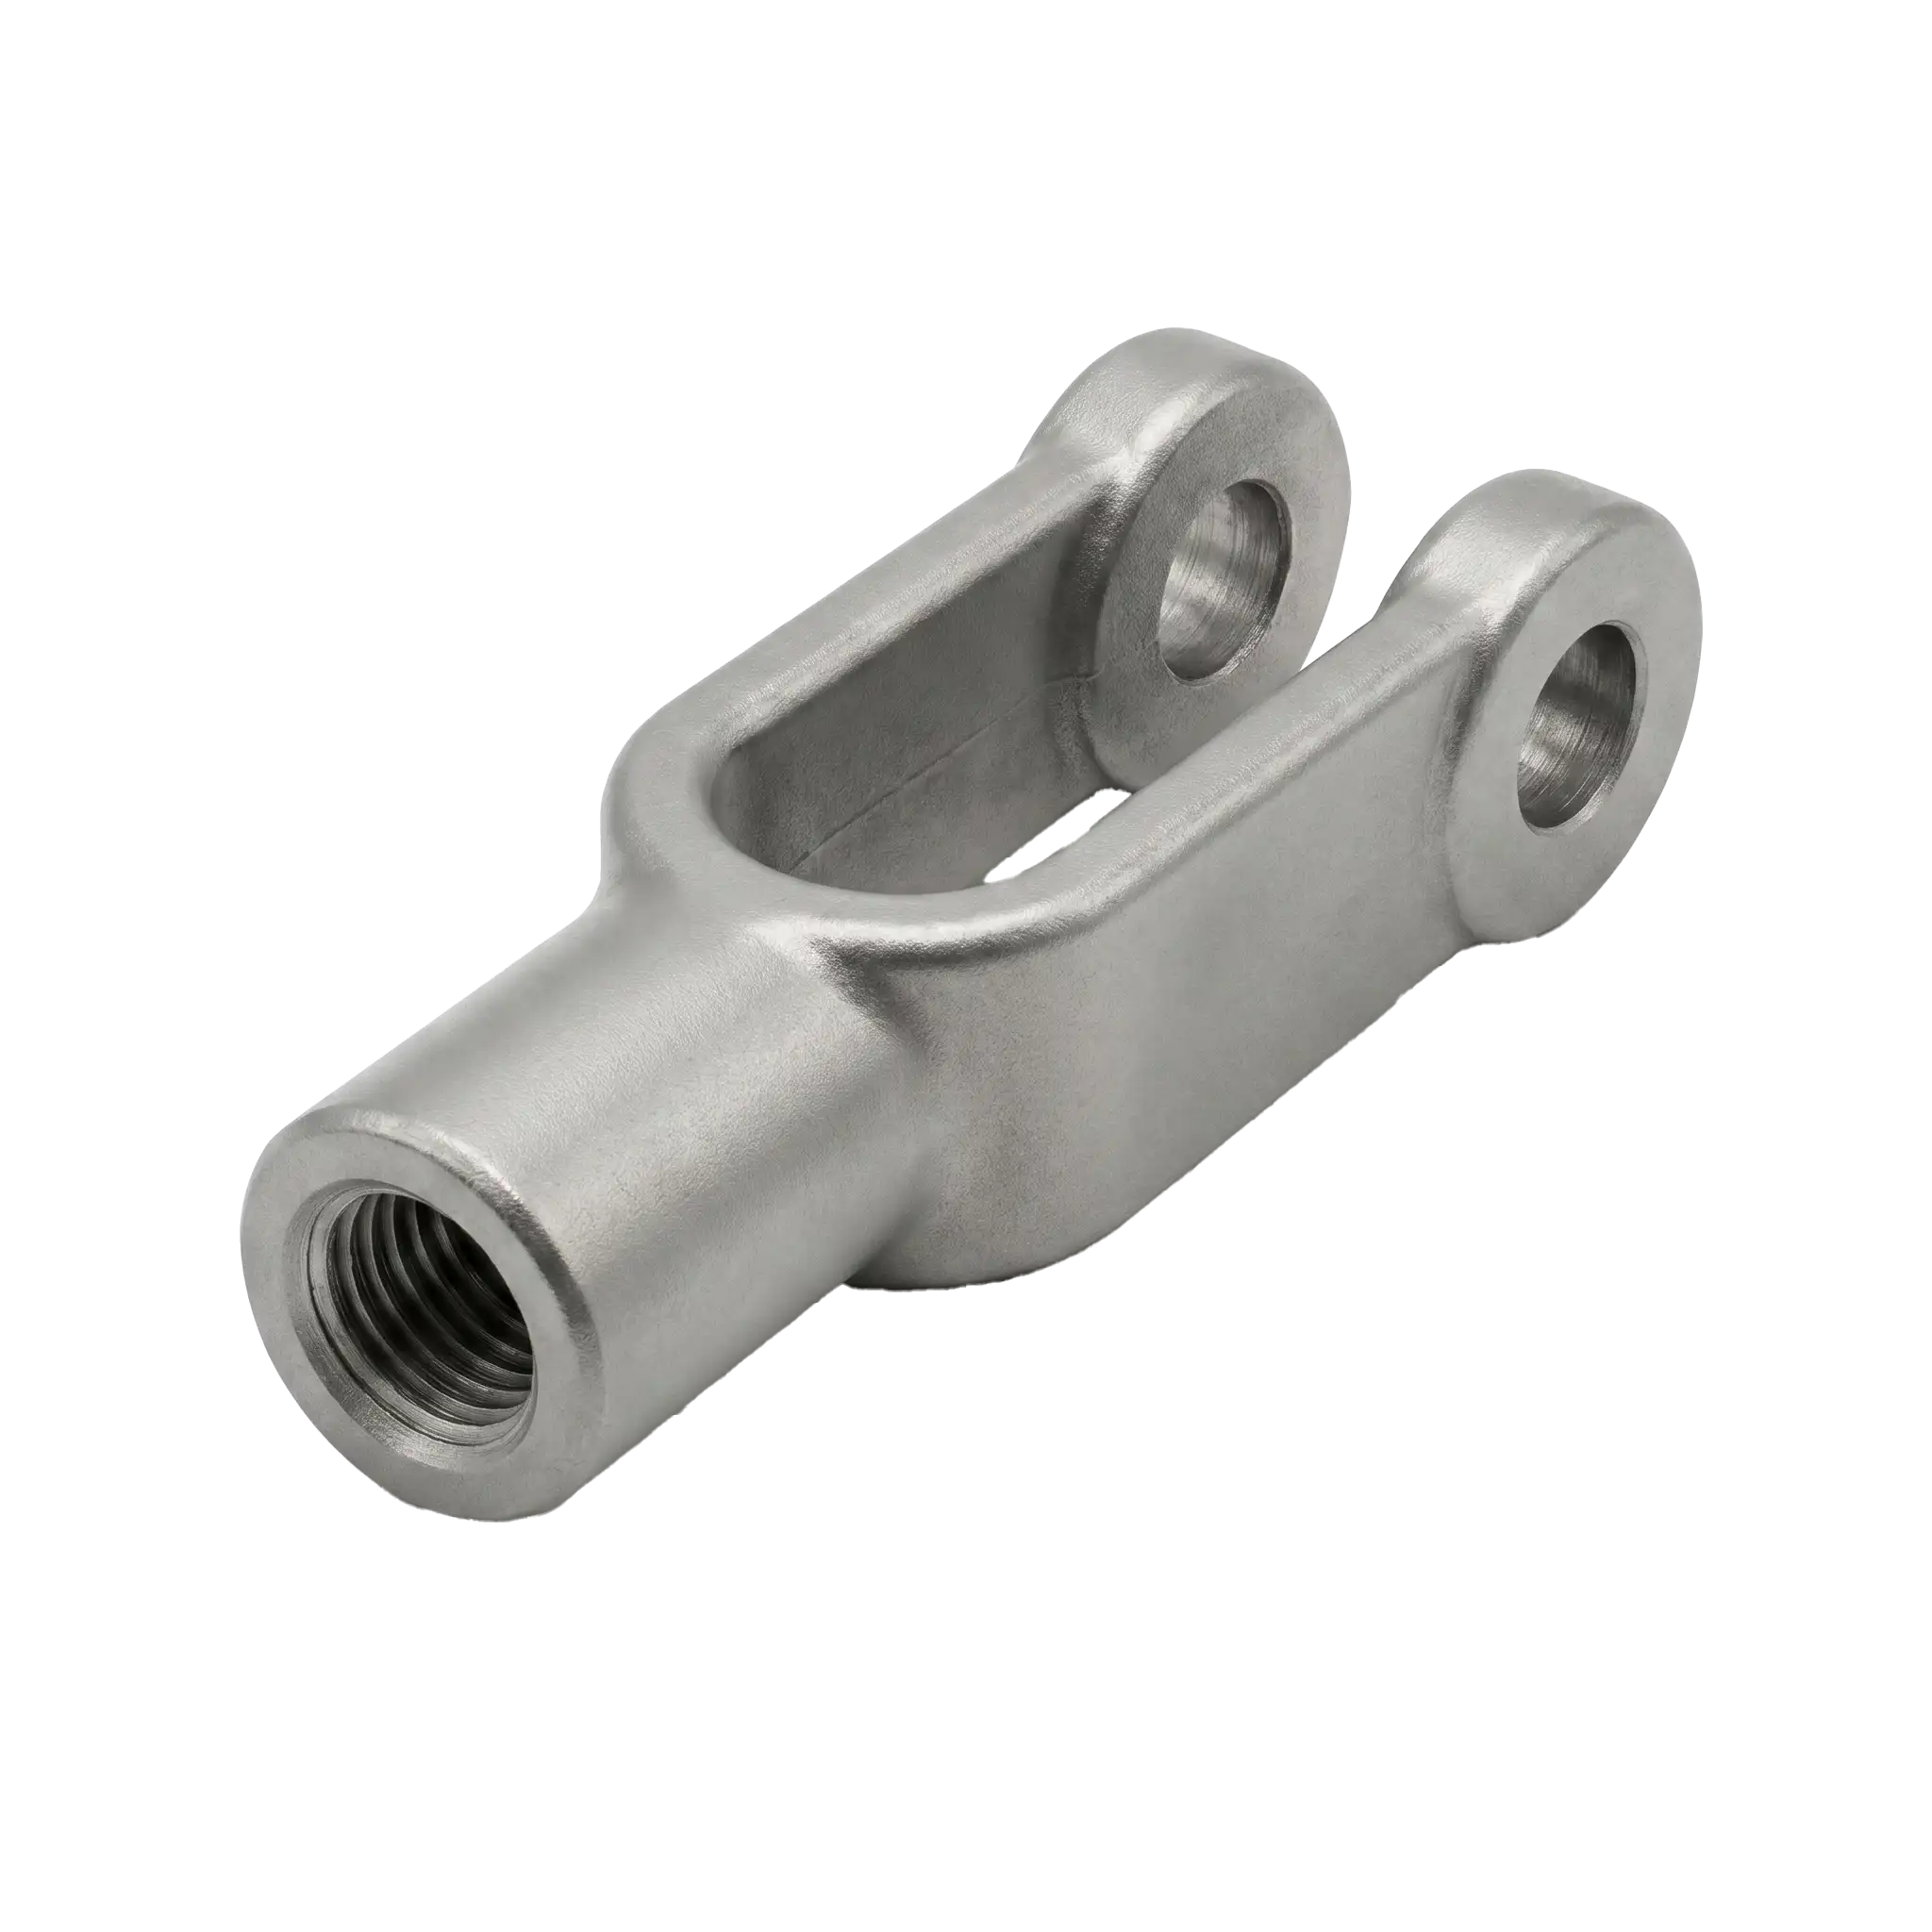

Принимаем заказы на штамповку вилки для тепловых станций: жаропрочность, износостойкость, жёсткие допуски по размерам. Гидравлические испытания.
Особенности изготовления
Штамповка вилки для тепловых станций выполняется из конструкционных сталей на прессах усилием 3 000-6 000 т. Этапы: нагрев заготовки до 1 100-1 200 °C, горячая объёмная штамповка с формированием отверстий и пазов, обрезка облоя, контролируемое охлаждение. Далее термообработка (нормализация или отпуск) для достижения твёрдости 45-46 HRC. Обязательны: УЗК, проверка геометрии (допуски по ГОСТ 30893.1: H14, h14), шероховатости (Ra 2,5-6,3 мкм) и межосевых расстояний. Соответствие ГОСТ 7505‑89 и ПБ 10‑573‑03.
Ключевые показатели продукта:
Изготавливается горячей объёмной штамповкой на КГШП с последующей термообработкой
Вилка передаёт усилие от привода к запорному органу, работая на растяжение и изгиб под нагрузкой
Изделие рассчитано на эксплуатацию при температуре до +565 °С и давлении до PN 37,3 МПа
Сравнение с продукцией других производителей
Ответим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
