
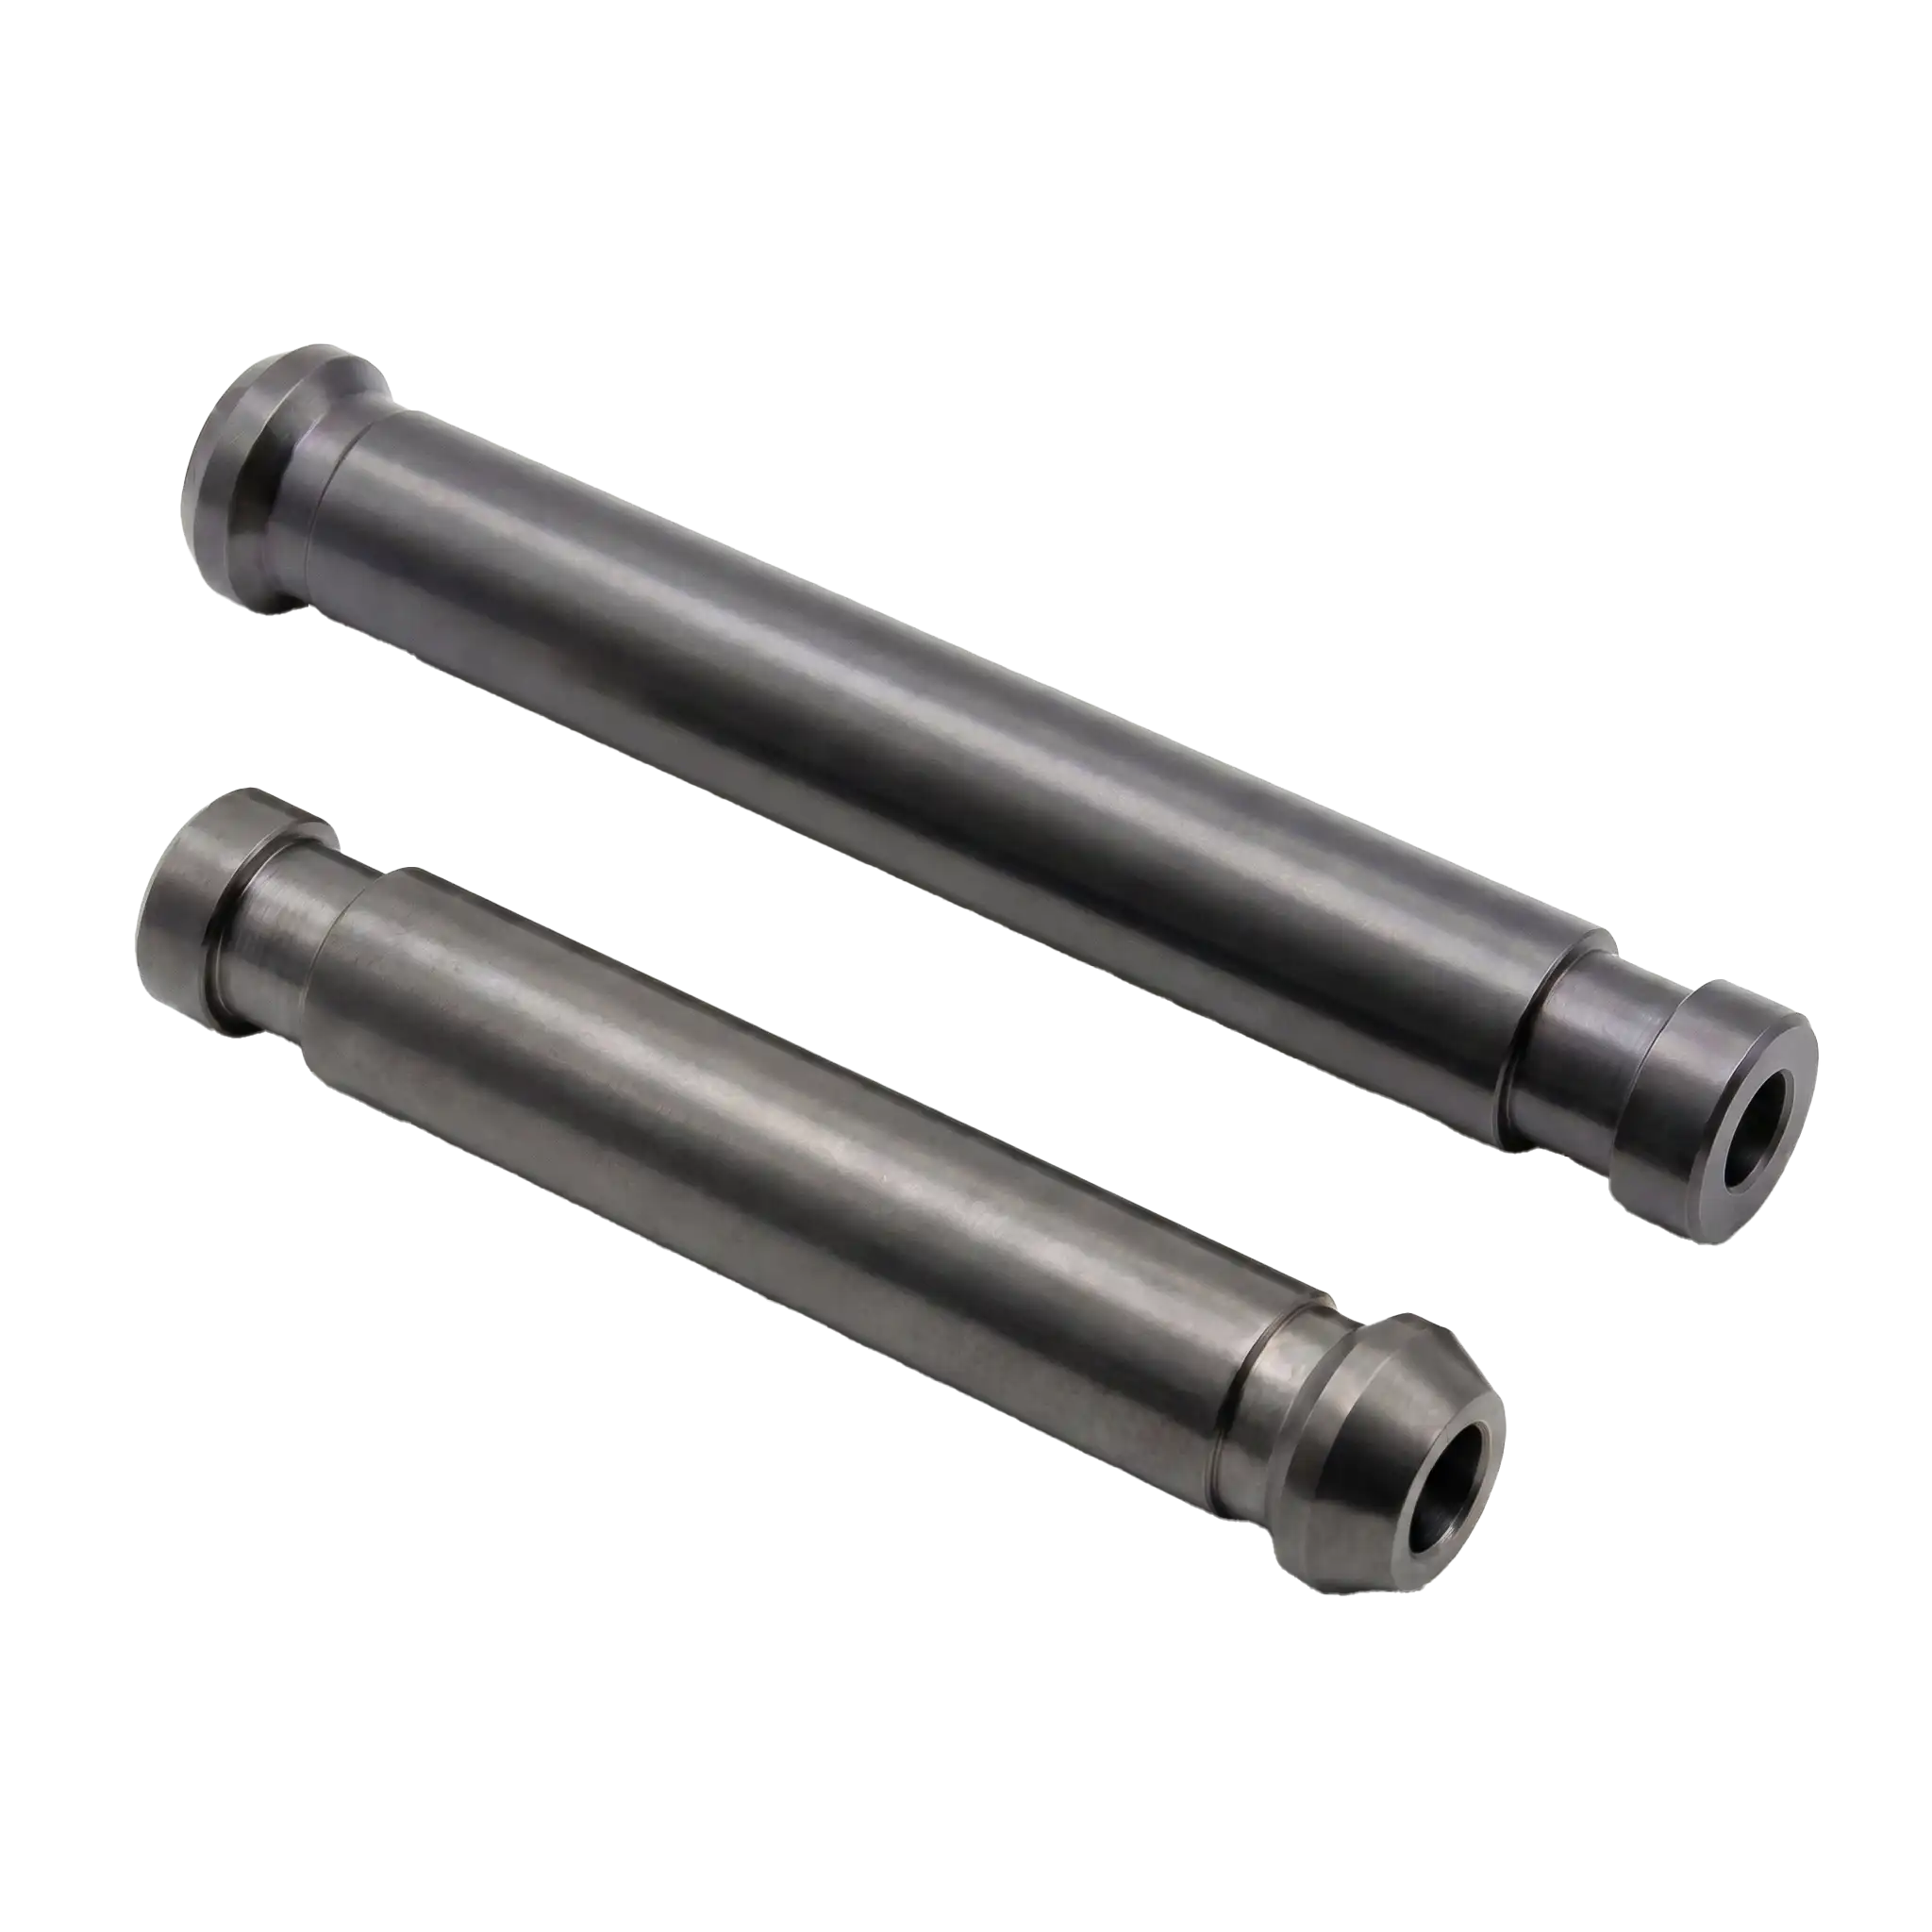
Шток
Принимаем заказы на штоки для АЭС - долговечность в экстремальных условиях. Антикоррозионное покрытие, гидравлические испытания. Сейсмостойкость, герметичность соединений.

Ознакомиться с продукцией можете в нашем каталоге
Принимаем заказы на штоки для АЭС - долговечность в экстремальных условиях. Антикоррозионное покрытие, гидравлические испытания. Сейсмостойкость, герметичность соединений.
Особенности изготовления
Штамповка штока для АЭС выполняется из легированных сталей на прессах усилием 4 000-8 000 т. Этапы: выплавка особочистой стали с ограничением по Co, S, P; нагрев заготовки до 1 100-1 250 °C; горячая объёмная штамповка; контролируемое охлаждение. Далее термообработка (нормализация/отпуск), механическая обработка (точение, шлифовка). Обязательны: УЗК‑контроль, проверка твёрдости (HRC 28-32), геометрии и шероховатости, гидравлические испытания. Соответствие НП‑068‑05, ГОСТ 4543‑2016 и нормам сейсмостойкости АЭС.
Ключевые показатели продукта:
Соосность. Биение штампованной заготовки не превышает 0.3 мм на 1 метр длины
Качество поверхности позволяет минимизировать механическую обработку
Изготовление на ГКМ позволяет получить деталь повторяющую форму готового штока
Сравнение с продукцией других производителей
Ознакомиться с продукцией можете на сайте партнера
ПодробнееОтветим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
