
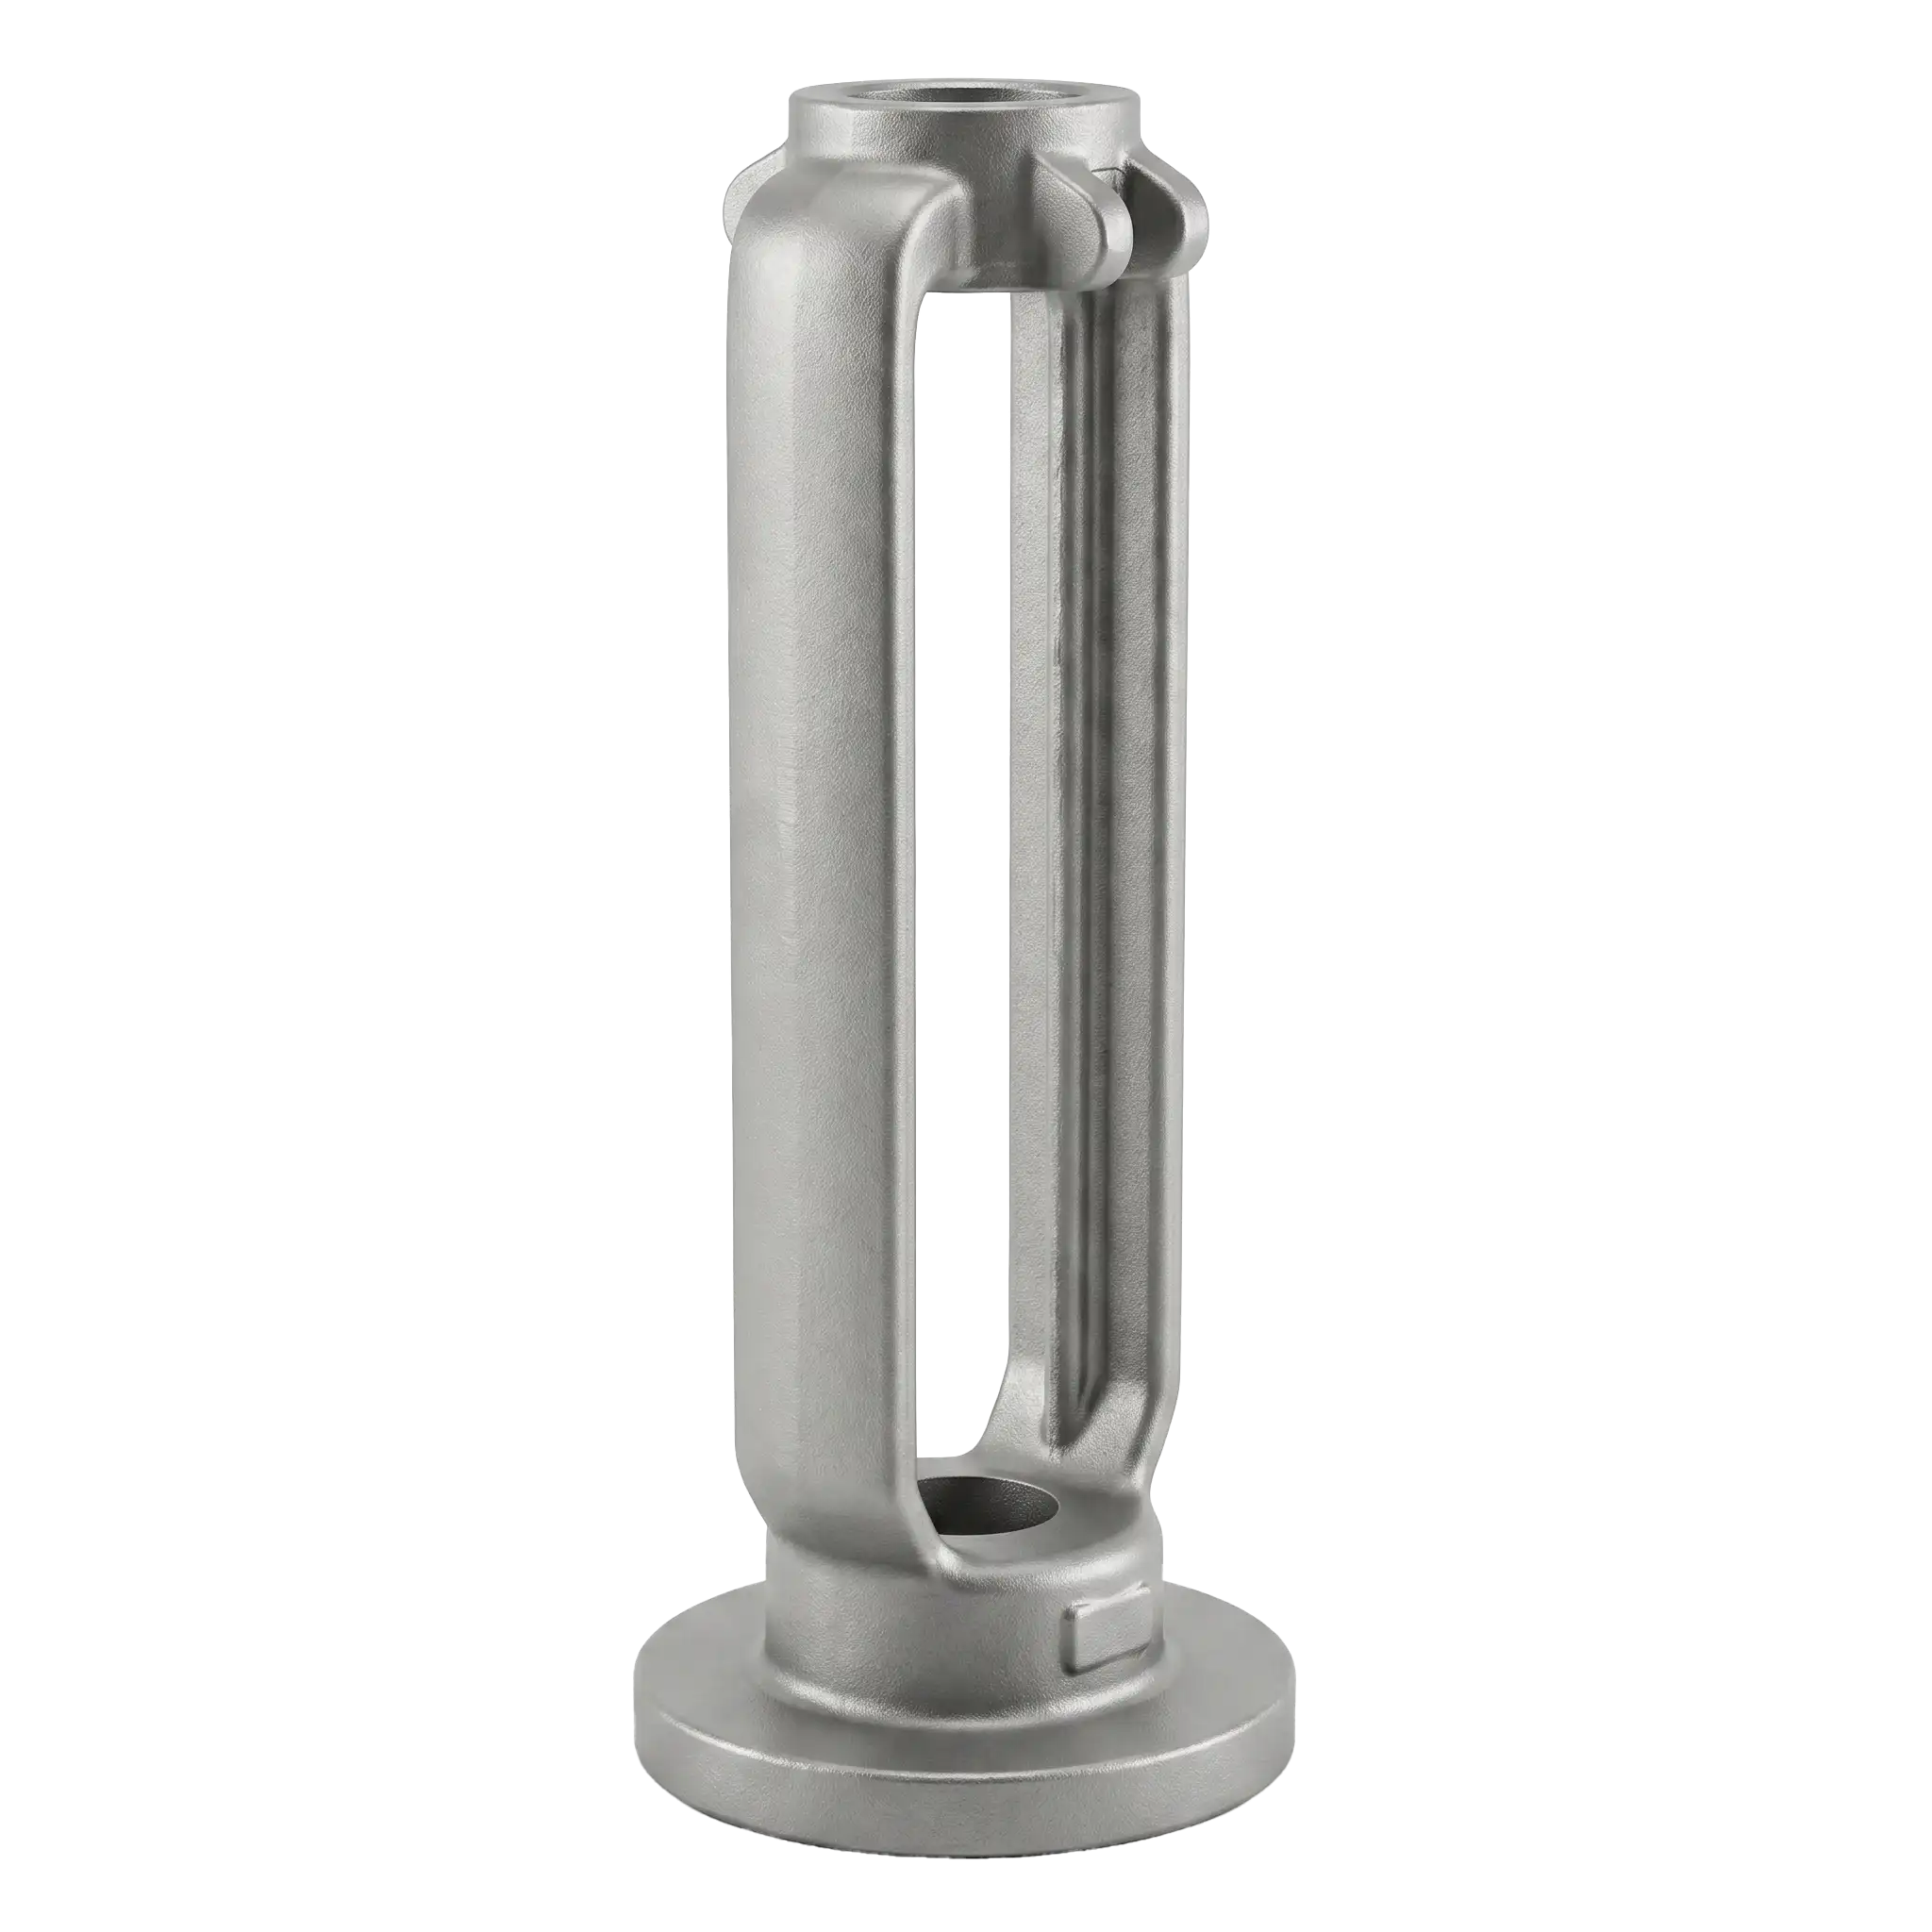
Стойка
Принимаем заказы на стойки для АЭС - надёжные опоры оборудования гермозоны. Жёсткие допуски, УЗК‑контроль, долговечность в экстремальных условиях.

Ознакомиться с продукцией можете в нашем каталоге
Принимаем заказы на стойки для АЭС - надёжные опоры оборудования гермозоны. Жёсткие допуски, УЗК‑контроль, долговечность в экстремальных условиях.
Особенности изготовления
Штамповка стойки для АЭС выполняется из конструкционных и легированных сталей на прессах усилием 4 000-8 000 т. Этапы: выплавка стали с жёстким ограничением по Co (< 0,2 %), S, P; нагрев заготовки до 1 100-1 250 °C; горячая объёмная штамповка; контролируемое охлаждение. Далее термообработка (нормализация + отпуск), механическая обработка. Обязательны: УЗК, рентген‑контроль сварных швов (если есть), испытания на прочность и сейсмостойкость, проверка геометрии. Соответствие НП‑068‑05, НП‑089‑15 и ГОСТ 52630‑2012.
Ключевые показатели продукта:
Сертифицировано для атомной энергии: штамповки строго по НП 001-15, полная прослеживаемость материала
Сложная геометрия. Гидроштамповка позволяет получать трубы с прошивкой свыше 2 метров за один проход
Штамповка вместо цилиндра: время и цена последующей механической обработки снижаются в разы
Сравнение с продукцией других производителей
Ознакомиться с продукцией можете на сайте партнера
ПодробнееОтветим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
