
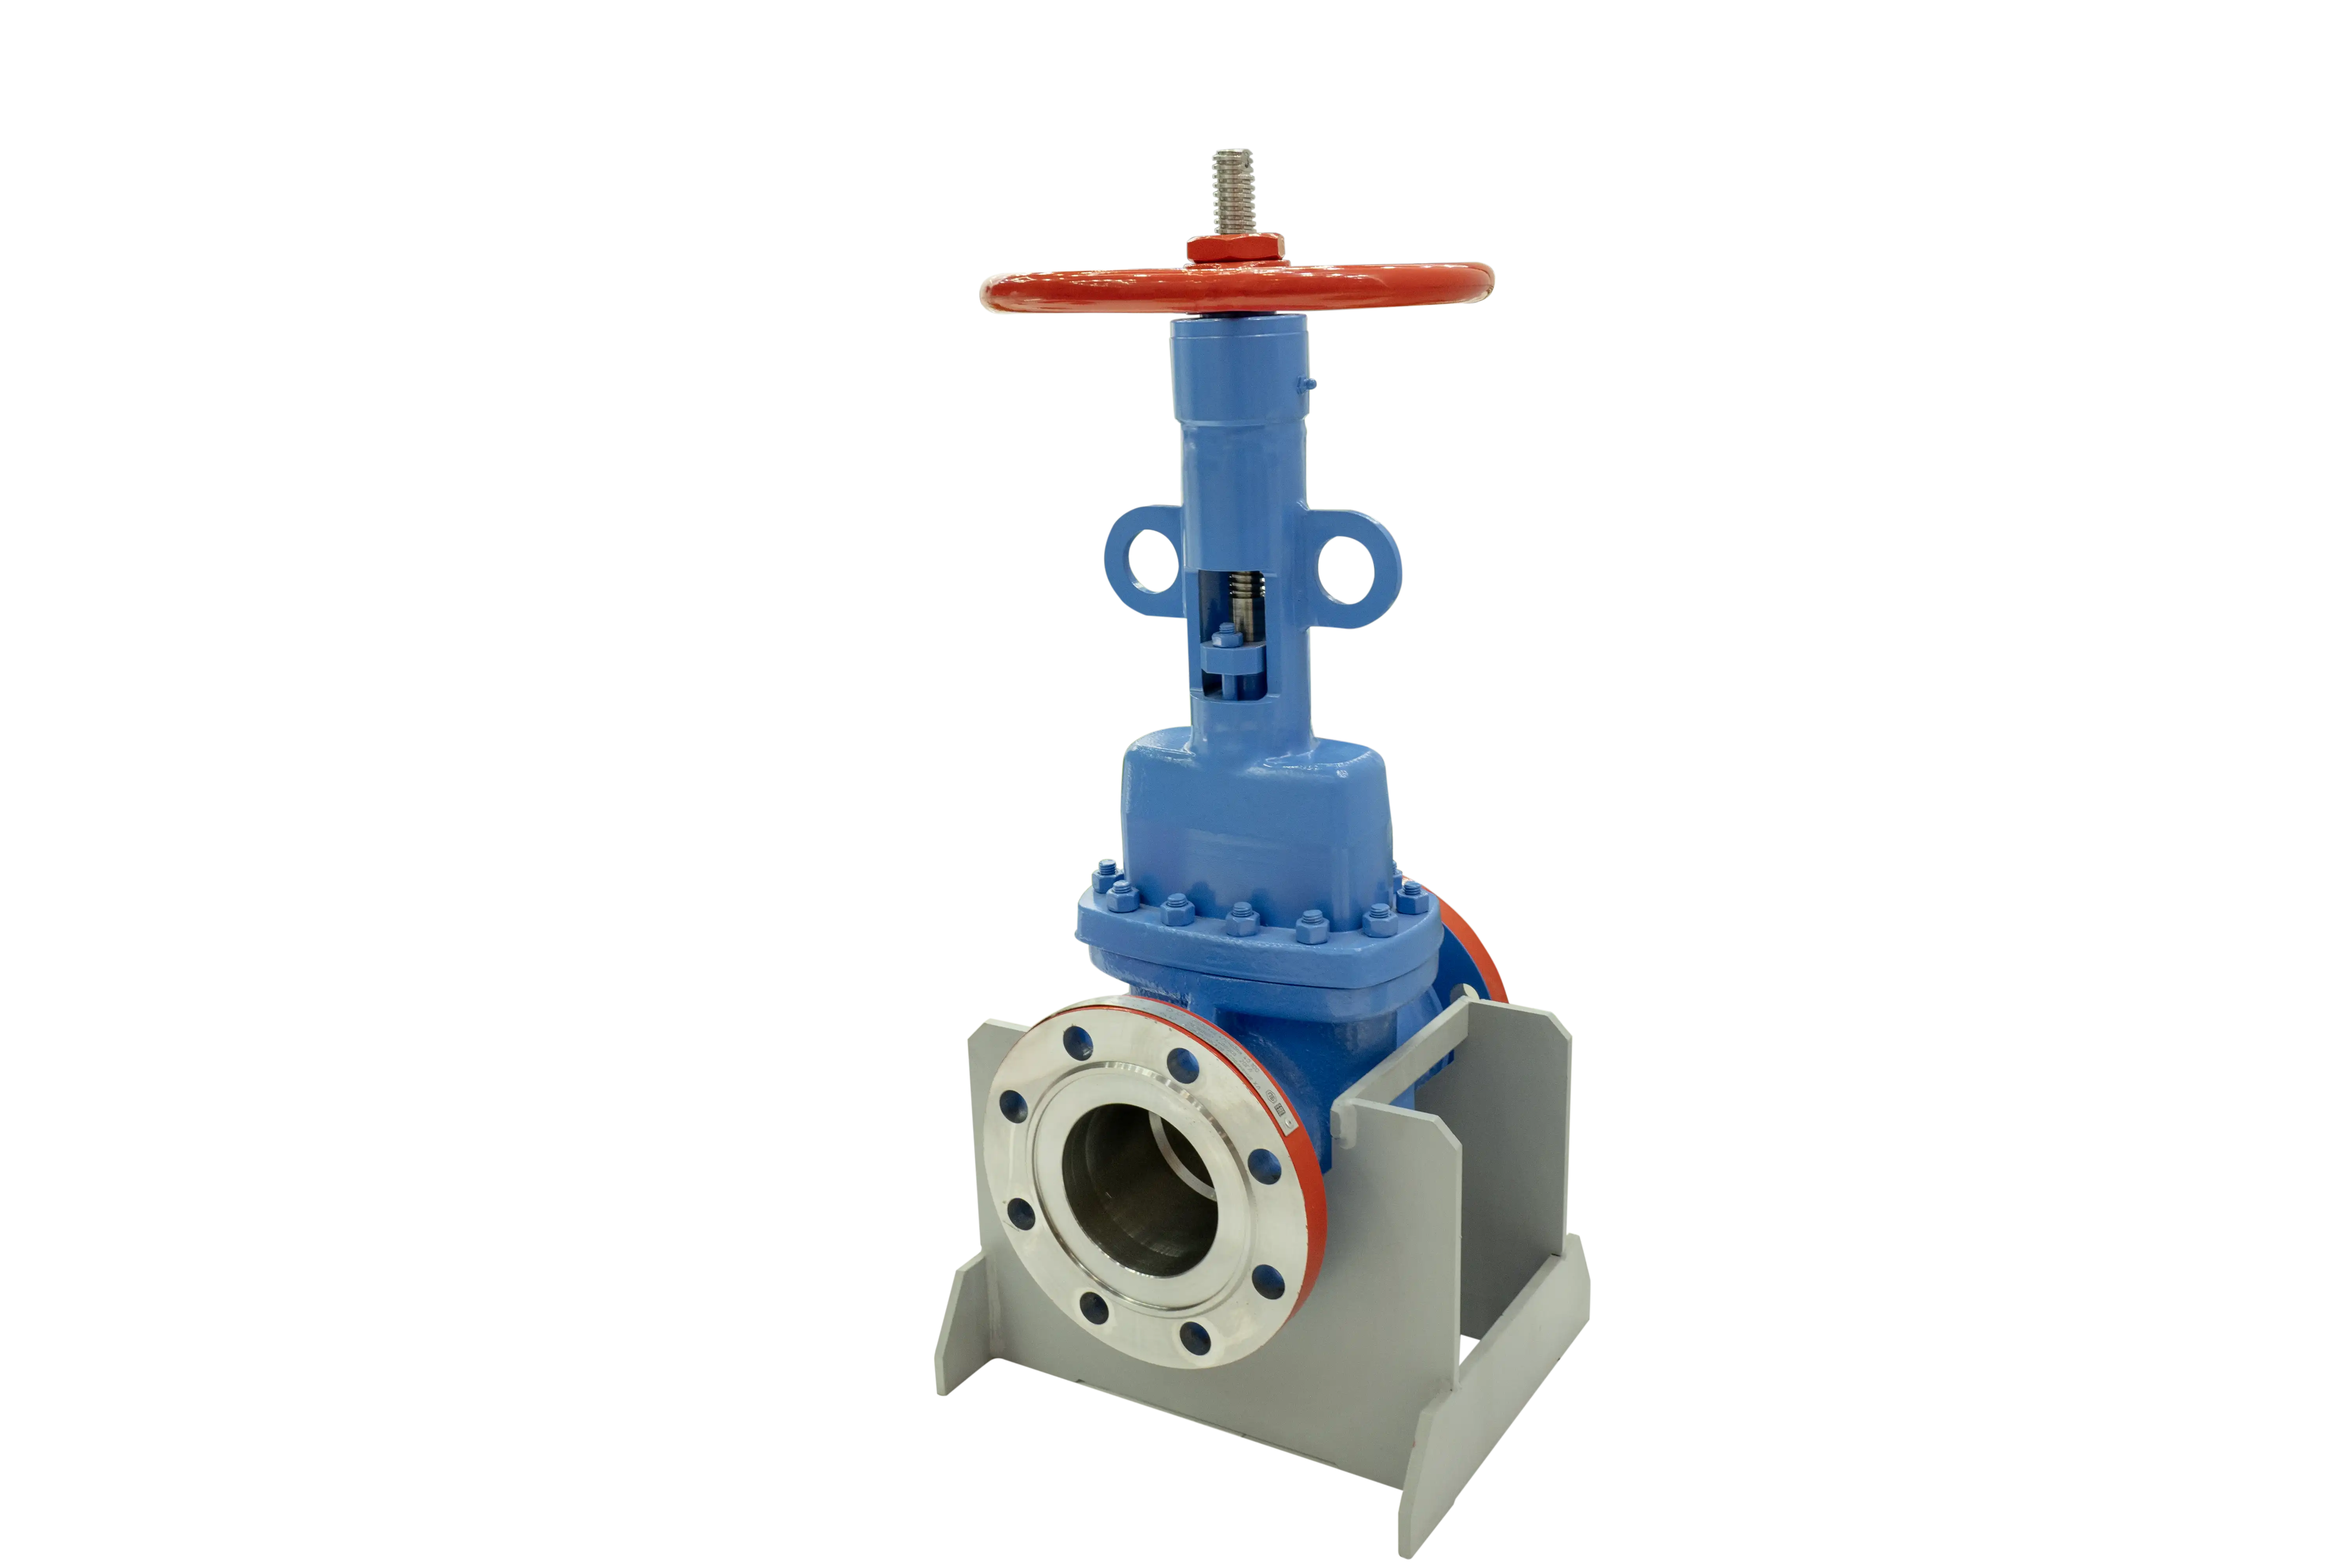
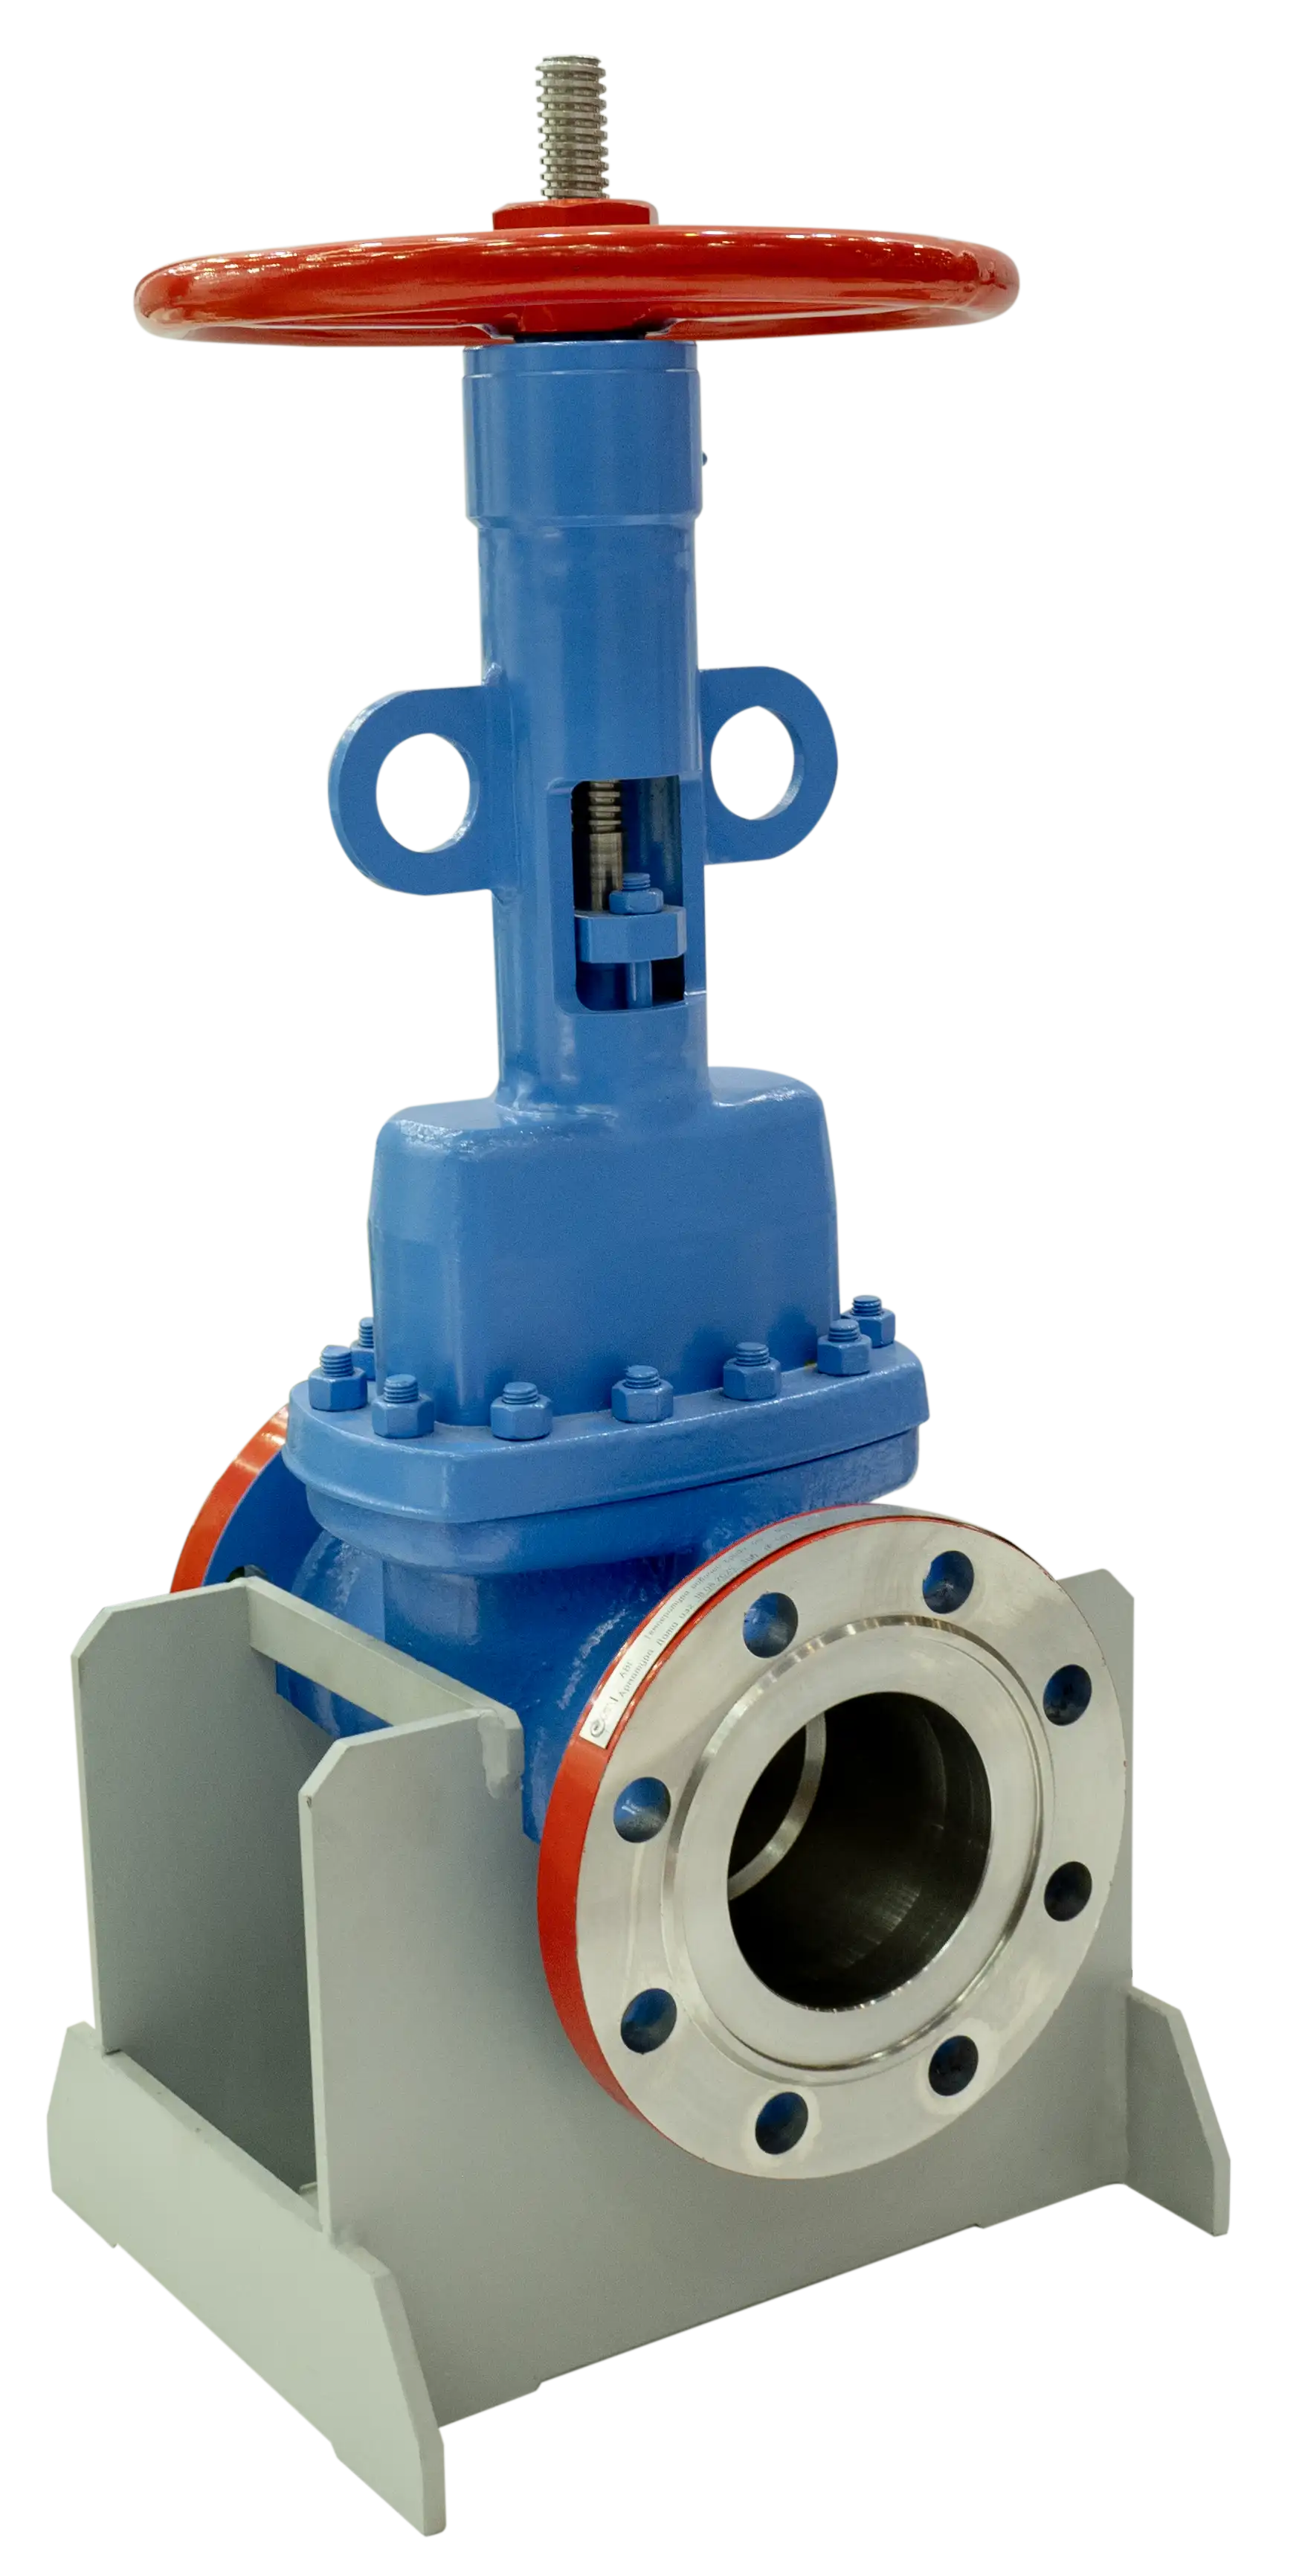
Задвижки клиновые (ЗКЛ)
Предлагаем задвижки клиновые для ЖКХ, энергетики, нефтегаза. Низкая потеря давления, долгий срок службы, ремонтопригодность.

Ознакомиться с продукцией можете на сайте партнера
Предлагаем задвижки клиновые для ЖКХ, энергетики, нефтегаза. Низкая потеря давления, долгий срок службы, ремонтопригодность.
Особенности изготовления
Клиновые задвижки (ЗКЛ) изготавливают двумя основными методами: литьём (для корпусов из стали, чугуна, алюминиевых или титановых сплавов) либо штамповкой и сваркой заготовок. Ключевые этапы: формование корпуса и крышки, обработка уплотнительных поверхностей, изготовление клина (жёсткого, упругого или двухдискового), сборка с шпинделем (выдвижным/невыдвижным), установка уплотнений. Обязательны испытания на герметичность (ГОСТ 9544) и прочность, контроль соответствия ГОСТ 33259, проверка антикоррозионных покрытий.
Ключевые показатели продукта:
Высокая герметичность арматуры
Длительный срок службы за счет применения кузнечных технологий
Сниженные массогабаритные характеристики за счет уникальной конструкции клина
Улучшенная конструкция клина, уменьшенные габариты и толщины стенок корпуса, крышки и шпинделя и, соответственно, вес конструкции
Крышки и диски: российские поковки, контроль механических свойств и химический анализ в своей лаборатории
Наплавка уплотнительных поверхностей производится на робототехнических комплексах
Сравнение с продукцией других производителей
Ответим на любые ваши вопросы
Заполните форму обратной связи, чтобы наш менеджер связался с вами и уточнил всю необходимую информацию
