
Кузнечно-прессовое производство
Сила металла, точность формы
Все производственные процессы ЧКПЗ налажены в соответствии с требованиями ISO 9001 и ГОСТ 58139, что обеспечивает 100%-ное отслеживание и контроль качества на всех этапах производства.
На предприятии реализуется широкомасштабная комплексная программа по модернизации производства, включающая как основное, так и вспомогательное оборудование. В производство внедряются процессы быстрой переналадки, инструменты бережливого производства, система Kaizen. Для автоматизации процессов конструирования, инженерного анализа и технологической подготовки производства на предприятии применяются современные системы САD/CAM/CAE: Creo Parametric, QForm.
Более 200 000 тонн поковок в год
Более 3 000 наименований поковок массой от 0,1 до 950 кг
Более 150 новых изделий осваивается каждый год
Возможности производства
-
Входной контроль материала
-
Для определения качества материала используется следующее оборудование: спектрометр, аппарат для испытания прокаливаемости по Джомини, микроскоп с функцией анализа изображений, установка для магнитно-порошковой дефектоскопии, установка для ультразвуковых испытаний.
-
Резка материала
-
Для резки металлопроката на заготовки применяются дисковые пилы. Данные дисковые пилы являются лучшими в своём классе, и с их помощью выполняется точная резка металлопроката на заготовки. В производстве используются углеродистая, легированная и нержавеющая стали, а также сплавы алюминия, меди, титана и никеля. Диаметр металлопроката — от 20 до 350 мм.
-
Нагрев
-
Для нагрева перед штамповкой на прессах и молотах используются индукционные установки и газовые нагревательные печи. Все индукционные установки оснащены автоматическим погрузчиком заготовок и системой разбраковки, газовые печи также оборудованы системой автоматического контроля температуры и автоматического отключения.
-
Штамповка и ковка
-
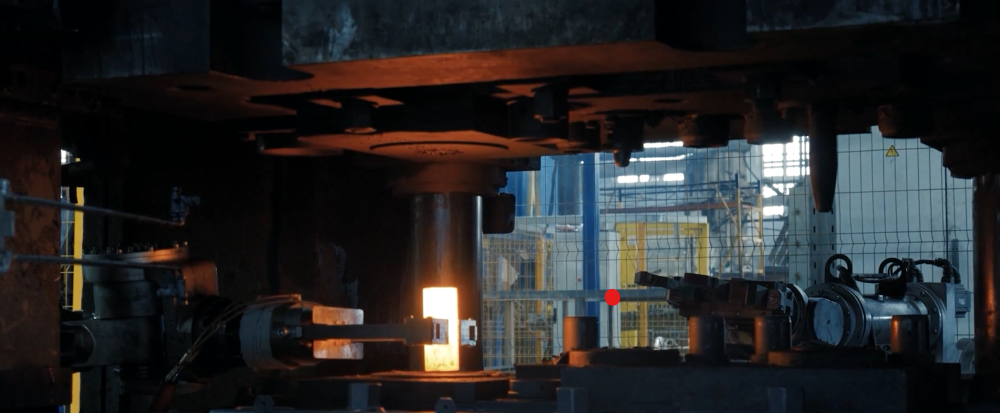
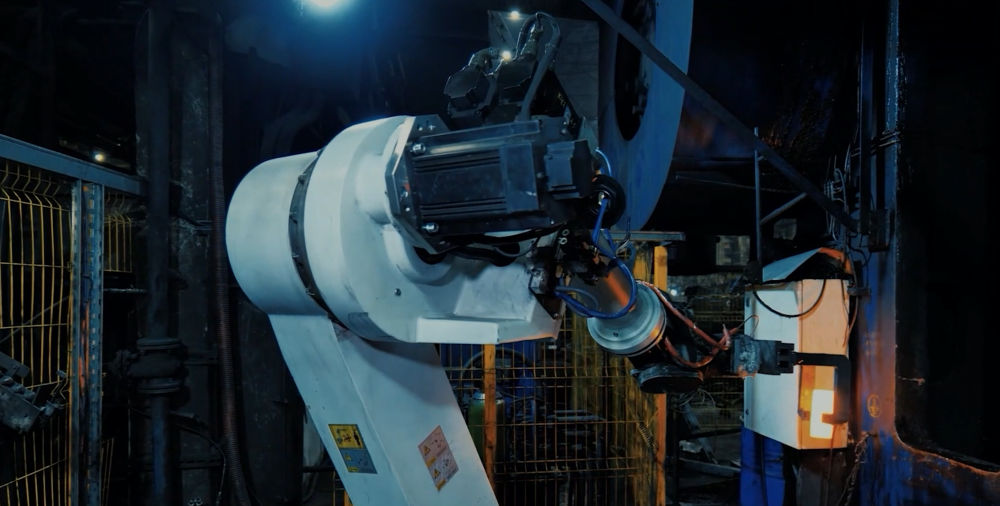
Закрытая и открытая штамповка на прессах/молотах и ГКМ. Свободная ковка на молотах. Безоблойная штамповка шестерён и валов (прессы и ГКМ). Изготовление ступиц на прессах с помощью горячего выдавливания. Изготовление поковок на гидропрессах методами прямого и обратного выдавливания.
-
Оборудование
-
13 линий КГШП усилием от 1000 тс до 8000 тс.
9 линий ГКМ усилием от 630 тс до 3150 тс.
5 раскатных машин для колец диаметром до 630 мм.
Линия свободной ковки 5 т.
7 линий гидропрессов усилием от 250 т до 2000 т.